La Lama Invisibile: Come i Mulini a Sfere Planetari Modellano gli Abrasivi Più Affilati al Mondo
Oct 14, 2026
Il tecnico di laboratorio fissa una micrografia elettronica a scansione.
Le particelle sono grossolane, frastagliate. Troppo grandi di un ordine di grandezza.
Un ugello per la sabbiatura spruzzerà queste particelle su un'anca in titanio tra 48 ore, e la finitura superficiale richiesta non è solo liscia—è una promessa biologica.
Il fallimento in questa fase è invisibile a occhio nudo, ma riecheggia attraverso una catena di approvvigionamento.
La preparazione di abrasivi ultrafini sembra semplice in un diagramma di flusso: Macina. Classifica. Fatto.
Ma chiunque abbia cercato di raggiungere in modo affidabile la finestra da 0,2 a 0,6 micron sa che non è una dimensione. È una soglia psicologica. Al di sotto di essa, le polveri si comportano diversamente. Si agglomerano. Reagiscono. Consumano il tuo mulino prima che tu consumi loro.
E l'unica macchina progettata dai principi primi per superare quella soglia è il mulino a sfere planetario.
Il Problema con le Cose Piccole
Gli esseri umani possono afferrare un millimetro.
Cento micron—la larghezza di un capello—sono ancora tattili.
Ma 0,3 micron? Non abbiamo un modello intuitivo per quella scala. È il punto in cui la fisica passa dalla rottura newtoniana a un balletto ad alta energia di frattura e risaldatura.
I mulini tradizionali cadono in una trappola qui.
Una frantumatrice a mascella è uno strumento spuntato.
Un mulino a rotore genera troppo calore per una riduzione troppo piccola.
Persino un mulino a perle orizzontale, sebbene potente, spesso manca della densità di energia d'impatto per fratturare le ceramiche sotto il micron senza perdere ogni identità del materiale a causa della contaminazione.
Ciò che un mulino a sfere planetario fa in modo diverso è semplice da descrivere e immensamente difficile da ingegnerizzare: sottopone la polvere a forze sinergiche di impatto e taglio create dalla rotazione del vaso di macinazione sul proprio asse mentre orbita attorno al disco principale. L'accelerazione risultante può superare i 50 g. All'interno, ogni particella diventa un'incudine microscopica.
La Danza dei Mezzi Duri
Al cuore del mulino c'è una scelta che suona banale: le sfere.
È tutto tranne che banale.
Per macinare il carburo di silicio in un abrasivo submicronico, hai bisogno di un mezzo di macinazione più duro del bersaglio.
L'agata è una risposta comune. Dura, resistente chimicamente e relativamente inerte. Produce livelli di contaminazione misurati in parti per milione—accettabili per la maggior parte delle operazioni di finitura ceramica.
Ma c'è un paradosso crudele: più duro è il mezzo, più affilati sono gli abrasivi, e più il mezzo stesso si erode. La contaminazione si nasconde. E con essa, il graduale avvelenamento di ciò che stai cercando di creare.
Questa è una classica psicologia della precisione: ogni guadagno nella riduzione delle particelle è parzialmente compensato da una perdita di purezza.
Gli ingegneri esperti imparano a monitorare il tasso di usura come se leggessero un indicatore del carburante. Aggiungono intervalli di raffreddamento non perché la polvere lo richieda, ma perché la durata del mezzo dipende dalla stabilità termica.
L'Omogeneità Non è un Bonus
Un ricercatore senior una volta mi disse: "Se schiacci solo le particelle, fai polvere. Se vuoi prestazioni, devi insegnare alle particelle a condividere."
Stava descrivendo l'omogeneizzazione profonda.
Nei sistemi abrasivi multi-componente, dove i mineralizzatori o gli additivi in tracce sbloccano la chimica superficiale finale, la semplice miscelazione fallisce. Gli additivi si aggregano. Le nanoparticelle formano nidi di agglomerati.
Il mulino a sfere planetario agisce come un motore di de-agglomerazione.
Le forze di taglio separano gli agglomerati a scale invisibili a un diffrattometro laser. Saldando a freddo e fratturando ripetutamente materiali dissimili, il mulino distribuisce un additivo in prossimità quasi atomica del cristallo abrasivo.
La polvere risultante non ha solo la dimensione giusta. Ha la giusta distribuzione dell'identità. Nella sabbiatura, questo si traduce in un modello di erosione uniforme. Nella lucidatura, diventa uno specchio.
Fratturare il Cristallo Stesso
Oltre alla dimensione, c'è un fantasma nella macchina: l'attivazione meccanochimica.
Quando una particella si frattura, la sua superficie fresca porta legami pendenti—luoghi desiderosi di reagire. Impatti ripetuti iniettano energia nel reticolo cristallino, creando dislocazioni e, a volte, trasformazioni di fase locali. Questa energia immagazzinata aumenta la reattività superficiale dell'abrasivo.
Perché questo è importante?
Per la sinterizzazione.
Per l'adesione del rivestimento.
Per il modo in cui una particella si frattura di nuovo quando colpisce una superficie di titanio a 400 metri al secondo.
Una polvere che è stata meccanicamente attivata resiste all'espulsione fragile; si incunea, taglia e lascia una finitura nano-testurata piuttosto che detriti frantumati.
La macinazione planetaria a sfere è l'unico metodo su scala di laboratorio che impartisce questo livello di attivazione in modo coerente, proprio perché apre le particelle più e più volte finché il materiale stesso non è "pronto".
Il Libro Mastro Nascosto dei Compromessi
Ogni processo tecnico ha un bilancio silenzioso.
Il mulino a sfere planetario funziona a velocità e densità di energia che creano calore, e il calore è un ladro della struttura cristallina.
Generazione di Calore
Senza pause periodiche—o un mulino progettato con raffreddamento ad aria forzata—le temperature all'interno di un vaso possono salire abbastanza da ricuocere le dislocazioni che hai appena creato. Il materiale si rilassa. La distribuzione granulometrica deriva.
Conoscere il comportamento termico del tuo mulino è tanto critico quanto impostare i suoi RPM.
Usura del Mezzo e Contaminazione
L'abbiamo accennato, ma il suo costo è spesso sottovalutato. Per abrasivi di grado elettronico ad alta purezza (come quelli usati nella CMP), tracce di ferro o silicato dall'usura del vaso possono essere un criterio di scarto. Qui, selezionare vasi in zirconia stabilizzata con ittria o carburo di tungsteno diventa un calcolo delle prestazioni, non un aggiornamento.
Energia e Tempo
Raggiungere uno stato sub-micronico stabile può richiedere ore. Il consumo di energia non è banale. Eppure l'alternativa—polveri precipitate chimicamente—non può eguagliare l'affilatezza della superficie di frattura di un prodotto macinato. L'economia si inclina: se le prestazioni sono fondamentali, la macinazione paga.
Questi compromessi non rendono il mulino a sfere planetario uno strumento difettoso.
Lo rendono uno strumento onesto. Comprendili e acquisisci il controllo.
Progettare il Tuo Protocollo Abrasivo
Non esiste una ricetta di macinazione universale, ma emerge un albero decisionale:
| Obiettivo | Approccio Consigliato | Perché |
|---|---|---|
| Raffinamento estremo (≤0,3 µm) | Alta velocità di rotazione, sfere ad alta densità (es. agata o YSZ), raffreddamento intermittente | Massimizza l'energia d'impatto senza ricottura termica |
| Uniformità chimica ultima | Macinazione a umido in sospensione, velocità moderata | Previene il ri-agglomeramento e distribuisce gli additivi |
| Alta reattività superficiale | Macinazione a secco prolungata con cicli di riposo | Costruisce densità di dislocazione, attiva le superfici |
| Contaminazione minima | Rivestimenti di vaso e sfere dello stesso materiale, modalità a bassa energia | Sacrifica la velocità per la purezza |
Queste regole non sono teoriche. Derivano da migliaia di esperimenti in cui un laboratorio ha mancato una specifica di 50 nanometri e ha perso un cliente.
La Catena di Strumenti Completa della Precisione Ultrafine
Un mulino a sfere planetario non lavora da solo.
In un laboratorio che produce abrasivi avanzati, spesso siede accanto a un mulino a getto per la pre-macinazione, o a un macinatore criogenico quando i precursori termosensibili devono essere frantumati prima della macinazione finale. La polvere risultante può poi essere consolidata in una pressa calda a vuoto per formare un composto abrasivo denso, o usata così com'è in una sospensione per la finitura.
È qui che l'integrazione delle attrezzature diventa importante quanto le prestazioni di una singola macchina.
I nostri laboratori coprono l'intera catena: dalle frantumatrici a mascella e dai macinatori criogenici ad azoto liquido che gestiscono la prima rottura fragile, ai mulini a sfere planetari, mulini a getto e mulini a sabbia che raffinano e attivano, fino alle presse isostatiche a freddo (CIP) e alle presse calde che trasformano la polvere in un solido di precisione.
Quando un cliente arriva avendo bisogno di abrasivo in allumina da 0,25 micron con un intervallo stretto, raramente ha bisogno solo di un mulino. Ha bisogno di un percorso.
Quel percorso inizia comprendendo i meccanismi qui descritti e termina con un sistema che rispetta il comportamento del materiale in ogni fase.
La Storia d'Amore dell'Ingegnere
C'è un momento, verso la fine di una sessione di macinazione, in cui il suono del mulino cambia.
Il tonfo pesante dei mezzi massicci si trasforma in un sibilo più morbido, simile alla sabbia. È il suono di una polvere che raggiunge la sua finezza terminale—dove le particelle sono così piccole che si formano strati di lubrificazione e la meccanica della frattura cede il passo al flusso plastico.
Questo è il suono di un taglio che viene creato.
La preparazione di abrasivi ultrafini non è un processo commodity. È una ricerca brutale, delicata e profondamente umana del controllo su un universo che resiste alla precisione. Il mulino a sfere planetario non è l'unico strumento, ma è la lente attraverso la quale quel controllo diventa visibile.
Se stai raffinando la particella che darà forma al prossimo impianto, pala di turbina o lente ottica, la logica inizia qui.
Dalla scelta del mezzo di macinazione alla gestione del calore, ogni decisione si somma. Costruisci il tuo protocollo attorno alla fisica, e i micron seguiranno.
Link rapidi
Prodotti suggeriti
Mulino planetario a sfere verticale semicircolare per macinazione di precisione da laboratorio Planetario a Alta Energia per Macinazione su Scala Nanometrica e Lega Meccanica Frantoio a sfere planetario verticale per produzione per la lavorazione di polveri ad alto rendimento Mulino a sfere planetario orizzontale Heavy Duty per macinazione industriale efficiente e preparazione dei campioni Mulinello a sfere planetario omnidirezionale a rotazione a 360° per macinazione omogenea ultrafine e miscelazioneUlteriori letture
La soglia dei 65 micron: svelare la vera impronta isotopica del cemento Portland Il Bilancio Energetico di un Singolo Impatto: Come il Rapporto Palline-Polvere Modella la Realtà Nanocristallina La Scommessa ad Alta Energia: Ciò che le Fibre di SiBCN-rGO Insegnano Sull'Omogeneizzazione Perfetta La gentile violenza di un mulino planetario: perché il momento più critico nei compositi SiC–VC avviene prima di qualsiasi trattamento termico La Fucina a 10.000 g: Come un Mulino a Biglie Planetario Progetta Compositi Autolubrificanti Atom per Atom
PowderPreparation
Last updated on May 14, 2026
Prodotti correlati
Mulino planetario a sfere verticale semicircolare per macinazione di precisione da laboratorio
Planetario a Alta Energia per Macinazione su Scala Nanometrica e Lega Meccanica
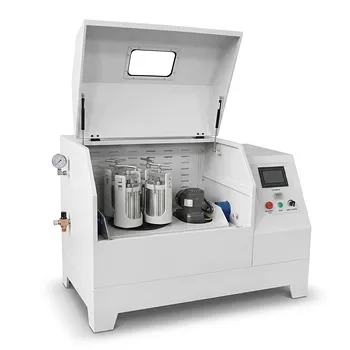
Frantoio a sfere planetario verticale per produzione per la lavorazione di polveri ad alto rendimento
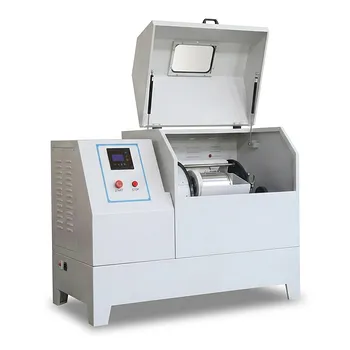
Mulino a sfere planetario orizzontale Heavy Duty per macinazione industriale efficiente e preparazione dei campioni
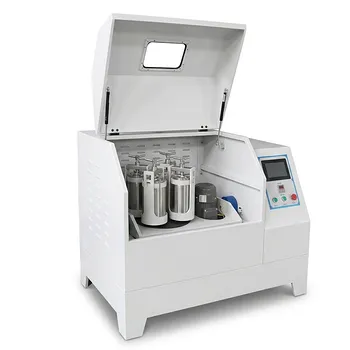
Mulinello a sfere planetario omnidirezionale a rotazione a 360° per macinazione omogenea ultrafine e miscelazione
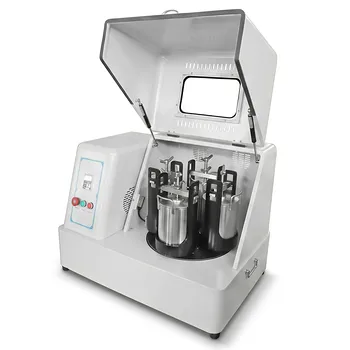
Mulino a sfere planetario verticale quadrato per la preparazione di campioni in laboratorio e macinazione nanometrica
Mini frantoio planetario a sfere con macinazione sotto vuoto e alta efficienza per la preparazione di campioni di laboratorio
Macina planetaria da laboratorio ad alta energia per macinazione nanometrica e preparazione di campioni di scienza dei materiali
Frantoio Planetario ad Alta Energia per Macinazione su Scala Nanometrica e Miscelazione Colloidale nella Ricerca in Scienza dei Materiali
Mulino a sfere planetario omnidirezionale ad alta energia 16L
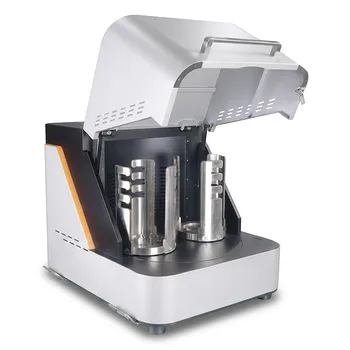
Mulino a sfere planetario da laboratorio ad alta energia per la macinazione nanometrica e la miscelazione colloidale di materiali duri e fragili
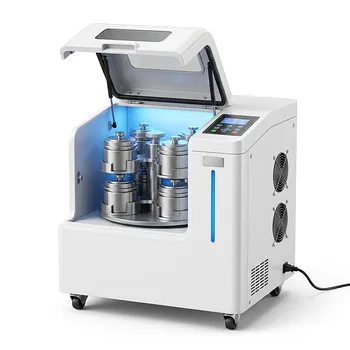
Molecolare Planetario Omnidirezionale ad Alta Energia 20L
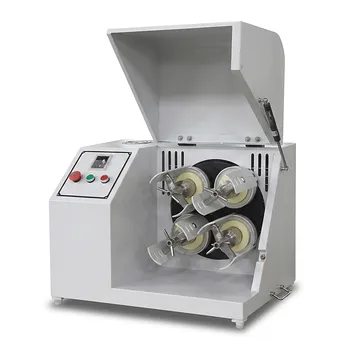
Macchina planetaria orizzontale a carico leggero per la preparazione di campioni di laboratorio
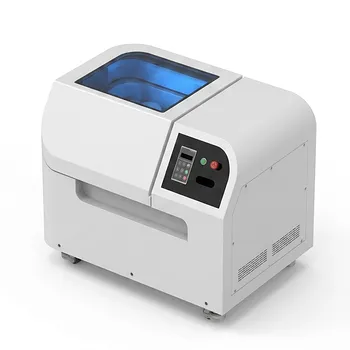
Mulino a sfere planetario da 8L per macinazione e preparazione campioni in laboratorio
Frantoio planetario a due stazioni 24L
Macchina a sfere planetaria 12L
Frantoio a sfere vibrante nano ad alta energia per la preparazione di campioni di laboratorio
Mole a Vibrazione ad Alta Energia a Piattaforma Multipla Nanometrica
Macerinaio a vibrazione ibrida ad alta energia per macinazione, miscelazione e lisi cellulare