L'Agente Tensioattivo che Insegna alla Polvere di non Attaccarsi: Acido Stearico e la Psicologia della Macinazione Criogenica
Oct 13, 2026
Il Momento in cui Apri il Mulino
Hai appena finito una corsa di macinazione criogenica di 12 ore. L'azoto liquido è stato fatto ciclare attraverso la giacca. I cuscinetti sono caldi, ma la camera è un freddo profondo e fragile. Scollegi il barattolo, rilasci la morsetta e guardi all'interno.
Ti aspetti una polvere fine e fluida. Invece, trovi un unico blocco solido. Una torta che aderisce ostinatamente alle pareti. Le sfere sono rivestite. Il tuo rendimento non è al 100%—è forse al 60%, se riesci a staccarlo a pezzi.
Cosa è successo? L'energia non è scomparsa. È andata solo a fondere le particelle insieme invece di spezzarle.
Questo non è un guasto all'attrezzatura. È un problema di chimica di superficie. E la soluzione è una molecola che potresti non associare affatto alla scienza avanzata dei materiali: acido stearico.
La Fisica dell'Attaccamento: La Saldataura a Freddo come Guasto di Sistema
Le Superfici Fresche Sono Superfici Affamate
Quando una sfera di macinazione colpisce una particella, crea una frattura. Quella frattura espone una superficie di marca—una che non ha mai visto ossigeno, umidità o qualsiasi altra cosa.
Questa superficie è atomicamente insoddisfatta. Ha legami pendenti. Vuole attaccarsi a qualcosa, immediatamente.
I Materiali Duttili Presentano un Problema Speciale
I materiali fragili come il vetro si frantumano e basta. Ma i metalli duttili—titanio, alluminio, rame—si comportano diversamente. Quando colpiti, si deformano. Si appiattiscono. E poi, al prossimo impatto, quelle superfici appiattite si premono l'una contro l'altra.
La pressione forza gli atomi di una particella in contatto intimo con gli atomi di un'altra. Senza alcuno strato di ossido o contaminante che li separi, si legano semplicemente. Questo è "cold welding"—fusione senza calore, guidata puramente dalla pressione e dall'energia di superficie.
Non è un difetto. È termodinamica, che lavora perfettamente per annullare tutto ciò che il tuo mulino sta cercando di ottenere.
Una Competizione Nascosta in Ogni Barattolo
La macinazione a sfere non riguarda mai solo la frattura. È sempre una competizione:
| Forza | Cosa Fa |
|---|---|
| Frattura | Spezza le particelle, aumenta la superficie, riduce la dimensione |
| Saldatura | Fonde le particelle insieme, riduce la superficie, aumenta la dimensione |
Senza intervento, questa competizione finisce spesso in stallo. Il mulino funziona per ore, la dimensione delle particelle smette di cambiare e il materiale si muove solo—rompendo un po' qui, saldando un po' lì. L'energia viene consumata. Il tempo passa. Non succede nulla di utile.
L'Intervento Molecolare: Cosa Fa Davvero l'Acido Stearico
Un Tensioattivo per la Materia Solida
L'acido stearico è un acido grasso a catena lunga: uno scheletro di 18 carboni con un gruppo acido carbossilico a un'estremità. È economico, sicuro e chimicamente semplice.
Nella macinazione criogenica, svolge un ruolo solitamente associato ai liquidi: agisce come un tensioattivo. Ma invece di stabilizzare le emulsioni, stabilizza le particelle solide l'una contro l'altra.
Il Meccanismo di Adsorbimento
Nel momento in cui una superficie fresca viene creata dalla frattura, le molecole di acido stearico nel barattolo vi si adsorbono sopra. Il gruppo acido carbossilico si attacca alla superficie metallica. La lunga coda idrocarburica sporge verso l'esterno.
Questo accade in microsecondi. Più velocemente del prossimo impatto.
Quello che era una superficie reattiva ad alta energia diventa, istantaneamente, una superficie rivestita di un sottile strato organico. I legami pendenti sono soddisfatti. L'energia di superficie cala.
Come un Singolo Strato Cambia Tutto
Quel monostrato—spesso spesso solo pochi nanometri—diventa una barriera fisica ed energetica. Quando due particelle rivestite collidono, le loro superfici metalliche non si incontrano mai realmente. Le code idrocarburiche sfregano l'una contro l'altra e poi si separano.
Nessun contatto metallo-metallo. Nessuna saldatura a freddo.
La particella può ora essere colpita di nuovo, appiattita ulteriormente, fratturata di nuovo—senza fondersi con il suo vicino. L'energia del mulino va finalmente nel lavoro utile.
Dove Va il Materiale: Resa e Protezione dell'Attrezzatura
L'Intasamento Che Non Avviene Mai
Senza acido stearico, le particelle non si fondono solo tra loro. Si fondono anche al mezzo di macinazione e alle pareti del barattolo. Col tempo, si accumula uno spesso rivestimento. Le sfere diventano più grandi, meno efficaci. L'interno del barattolo si restringe.
Questo materiale è perso per il processo. Non circola. Non viene macinato. È solo lì seduto, bloccato.
L'acido stearico previene questa adesione. Lo stesso rivestimento che ferma la saldatura a freddo particella-su-particella ferma anche il rivestimento particella-su-parete. Il materiale rimane mobile, libero di muoversi attraverso la zona d'impatto dove avviene il vero lavoro.
Il Rendimento Diventa Prevedibile
Nella metallurgia delle polveri di alto valore, perdere il 20-30% del materiale a causa dell'incrostazione del barattolo non è banale. Stai gettando via polvere che è costata centinaia di dollari al chilogrammo da produrre.
Con una concentrazione di PCA opportunamente ottimizzata, il recupero della polvere può superare il 95% . I numeri sulla bilancia alla fine della corsa corrispondono ai numeri che hai inserito all'inizio.
Segue la Fluidità
La polvere che non si è agglomerata scorre liberamente. Si versa pulita dal barattolo. Si diffonde uniformemente in una matrice per la compattazione. Si dosa con costanza nella produzione additiva.
Sembra una cosa minore. Fino a quando non cerchi di automatizzare un processo, e ogni grammo conta.
Morfologia: La Forma delle Cose a Venire
Scaglia Contro Sfera
L'acido stearico non previene solo la saldatura. Influisce su come le particelle si deformano sotto impatti ripetuti.
Nei sistemi duttili senza PCA, le particelle tendono a saldarsi in aggregati grossolanamente sferici. Con la presenza di acido stearico, l'appiattimento ripetuto senza saldatura produce morfologie a forma di scaglia o disco.
Non è cosmetico. La morfologia a scaglia significa un rapporto aspect più alto, un diverso comportamento di impaccamento, diverse cinetiche di sinterizzazione. Per alcune applicazioni—certe polveri per spruzzamento termico, per esempio—la scaglia è esattamente ciò che desideri.
Ridurre la Distribuzione
L'agglomerazione casuale crea dimensioni delle particelle casuali. Poche particelle si salderanno insieme in un gigante, mentre altre rimangono piccole. La distribuzione delle dimensioni si allarga in modo imprevedibile.
sopprimendo l'agglomerazione, l'acido stearico assicura che ogni particella riceva approssimativamente la stessa storia di impatti. Il risultato è una distribuzione delle dimensioni più stretta e più coerente.
La polvere uniforme significa un comportamento uniforme nei processi a valle. Ritiro uniforme nella sinterizzazione. Spessore uniforme dello strato nella fusione a letto di polvere. Prevedibilità.
Anche Materiali Fragili
Anche le ceramiche—zirconia, allumina—possono trarre beneficio. In questi materiali, il problema è meno la saldatura duttile e più forte agglomerazione guidata dalle forze di van der Waals o dall'attrazione elettrostatica. La stessa riduzione dell'energia di superficie che aiuta i metalli aiuta anche a mantenere le fini ceramiche discrete e fluenti.
Il Compromesso: Purezza in Bilanciamento
Il Carbonio Entra nel Reticolo
L'acido stearico è CH₃(CH₂)₁₆COOH. Carbonio. Idrogeno. Ossigeno.
Sotto le condizioni estreme della macinazione ad alta energia, alcuni di questi atomi inevitabilmente vengono incorporati nella polvere. Il carbonio può dissolversi interstizialmente nel titanio, formando una soluzione solida o persino carburi. L'ossigeno può formare ossidi.
Se la tua applicazione richiede massima purezza chimica, questo conta. Poche centinaia di parti per milione di carbonio possono spostare le proprietà meccaniche di un pezzo sinterizzato. Può alterare la stabilità di fase. Può creare precipitati imprevisti ai bordi dei grani.
Il Problema del Residuo
Dopo la macinazione, un sottile residuo organico rimane sulla superficie della particella. Se la polvere va direttamente alla compattazione e alla sinterizzazione senza un passo di slegatura, quel residuo brucia. Ma la bruciatura può lasciare porosità, o regioni ricche di carbonio.
La post-elaborazione conta. Un trattamento termico sotto vuoto prima della sinterizzazione può rimuovere il PCA in modo pulito. Una rampa in atmosfera inerte può degassare gli organici. Ma questi passaggi aggiungono tempo e complessità. Sono parte del costo dell'uso del PCA in generale.
La Dose Fa il Veleno
C'è una finestra. Troppo poco acido stearico, e torni alla saldatura a freddo—bassa resa, scarso controllo. Troppo, e sovralubrifichi il sistema. L'attrito che dovrebbe causare la frattura è ammortizzato. La macinazione diventa inefficiente. La contaminazione sale inutilmente.
L'intervallo efficace è tipicamente dallo 0,5% al 2% in peso. L'ottimo preciso dipende dal tuo materiale, dal tuo mulino, dai tuoi obiettivi.
Scegliere la Tua Strategia con Intenzione Chiara
La Via del Raffinatore
Vuoi la polvere più fine possibile, la distribuzione più stretta, la riduzione delle dimensioni più aggressiva.
Usa una concentrazione di PCA più alta—avvicinandosi al 2%. Accetta qualche contaminazione. Pianifica un passo di slegatura post-macinazione sotto vuoto o gas inerte. L'elaborazione aggiunta è il prezzo della precisione.
La Via del Purista
Non puoi tollerare la contaminazione. La tua applicazione—forse un impianto biomedico o un bersaglio di sputtering ad alta purezza—richiede la chimica sopra tutto.
Minimizza il PCA al livello efficace più basso, spesso intorno allo 0,5%. Considera di far funzionare il mulino a energia inferiore, per un tempo più lungo. Accetta una resa leggermente inferiore. E assicurati assolutamente che un ciclo di pulizia a bruciatura appropriato faccia parte del tuo processo.
La Via dell'Ingegnere di Produzione
La tua metrica è la resa. Vuoi mettere il materiale dentro e ottenere lo stesso materiale fuori, utilizzabile, con rifiuti minimi e tempi di inattività minimi per la pulizia.
Concentrati sulle prime fasi. Premiscela la tua polvere con acido stearico ed esegui un breve "ciclo di rivestimento" prima che inizi la macinazione a piena energia. Questo riveste il barattolo e le sfere, prevenendo quella adesione iniziale che sfocia in una massiccia incrostazione più tardi.
Un riepilogo di queste strategie:
| Via | Livello PCA | Compromesso Chiave |
|---|---|---|
| Raffinatore | Superiore (~2%) | Accetta qualche contaminazione; richiede slegatura |
| Purista | Inferiore (~0,5%) | Dà priorità alla chimica; accetta resa inferiore |
| Produzione | Medio, con ciclo di rivestimento | Dà priorità alla resa e alla pulizia dell'attrezzatura |
L'Attrezzatura che Rende Possibile il Lavoro
Tutto questo sforzo—l'ottimizzazione, i compromessi attenti—richiede una cosa dall'attrezzatura stessa: controllo. Controllo della temperatura, per mantenere l'indurimento coerente. Controllo dell'energia, per fornire forze d'impatto prevedibili. Controllo dell'atmosfera, per gestire l'ossidazione e la contaminazione.
Il mulino non è solo un motore e alcuni barattoli. È il recipiente dove chimica di superficie, meccanica della frattura e termodinamica convergono.
È per questo che, quando progettiamo sistemi di preparazione dei campioni, pensiamo all'intero flusso di lavoro:
- Sistemi di macinazione che operano dall'ambiente fino a temperature criogeniche profonde, con la stabilità termica per mantenere la tua finestra di processo stretta.
- Mulini ingegnerizzati per compiti specifici—mulini a sfere planetari per lega meccanica ad alta energia, mulini a getto per micronizzazione senza contaminazione, mulini a rotore per riduzione in massa rapida.
- Attrezzatura di compattazione che prende la tua polvere accuratamente preparata e la trasforma in corpi grezzi con densità costante—dalle presse standard di laboratorio alle presse isostatiche a freddo e a caldo, presse a caldo sotto vuoto e presse per pastiglie XRF.
- Strumenti di supporto—frantoi, setacciatori, miscelatori—che assicurano che il tuo materiale entri nel mulino preparato, e il risultato sia caratterizzato e pronto per il passo successivo.
La molecola di acido stearico fa il suo lavoro alla scala del nanometro. L'attrezzatura fa il suo lavoro alla scala di laboratorio. Il principio, inaspettatamente, è lo stesso: controlla ciò che si attacca, controlla ciò che si separa, e controlli il risultato.
Contatta i Nostri Esperti per discutere la tua sfida specifica di lavorazione delle polveri—che si tratti di saldatura a freddo, controllo della morfologia, o scalatura dal laboratorio alla produzione.
Link rapidi
Prodotti suggeriti
Pallavibratore a sfere criogenico ad alta energia a temperatura ultra-bassa Macinatrice a sfere micro ad alta capacità per macinazione criogenica e lisi cellulare di laboratorio Mulino vibratorio a temperatura ultra-bassa per macinazione ultrafine Macinatore a sfere vibrante ad alta energia con controllo della temperatura di riscaldamento Molecolare ad Alta Energia a Vibrazione a Bassa TemperaturaUlteriori letture
Il Silenzio nel Barattolo: Cosa Fa Davvero un Mulino a Sfere per la Ferrite di Bismuto Drogata La Pesante Verità sulla Polvere Leggera: Perché il Carburo di Tungsteno Vince la Partita contro il Titanio La Verità Fragile: Perché il Potenziale del Tuo Catalizzatore è Intrappolato nel Nastro, e il Passaggio Violento per Liberarlo L'Urtto che Incrina un Cristallo: La lavorazione del Ti2SnC con l'Acciaio Inossidabile e la Ricerca del Caos Controllato Difetti Congelati, Metallo Indistruttibile: Il Segreto Criogenico della Polvere di Titanio Nanostrutturata
PowderPreparation
Last updated on May 14, 2026
Prodotti correlati
Pallavibratore a sfere criogenico ad alta energia a temperatura ultra-bassa
Macinatrice a sfere micro ad alta capacità per macinazione criogenica e lisi cellulare di laboratorio
Mulino vibratorio a temperatura ultra-bassa per macinazione ultrafine
Macinatore a sfere vibrante ad alta energia con controllo della temperatura di riscaldamento
Molecolare ad Alta Energia a Vibrazione a Bassa Temperatura
Mulino a Rottura di Parete Cellulare Ultrafine Criogenico ad Acqua
Macinatore Ultrafine Vibratorio a Ultra-Bassa Temperatura per la Lavorazione di Polveri Criogeniche
Macinatrice Criogena Compatta ad Azoto Liquido per Macinatura Ultrafine di Materiali Sensibili al Calore in Laboratorio
Mulino a Coltelli Criogenico da Laboratorio a Bassa Temperatura per la Macinazione di Campioni Scienza dei Materiali Elaborazione di Polveri
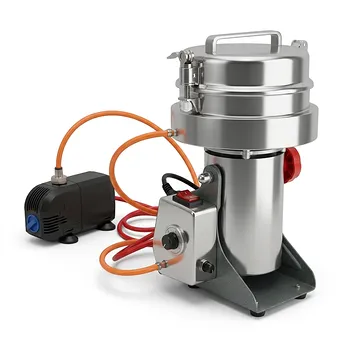
Trituratore ad alta velocità ad acqua refrigerata con opzione criogenica per la preparazione di campioni di laboratorio
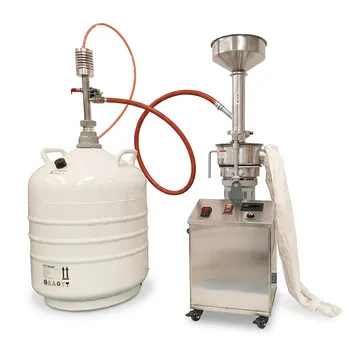
Macinatrice Criogena a Azoto Liquido da Laboratorio per Preparazione Campioni di Polimeri
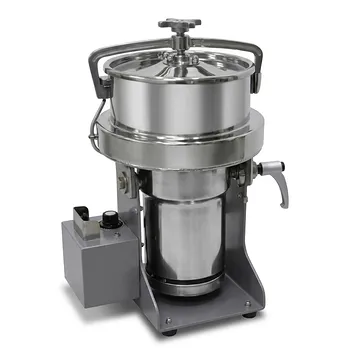
Macinatore a Bassa Temperatura Raffreddato ad Acquia da 500g con Velocità Variabile e Coperchio di Sicurezza
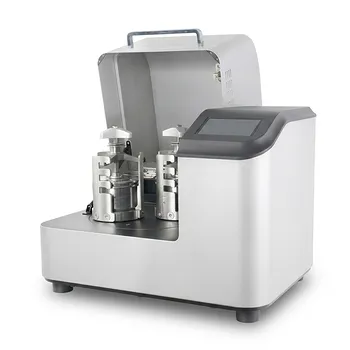
Planetario a Alta Energia per Macinazione su Scala Nanometrica e Lega Meccanica
Macinatore a flusso d'aria ultrafine ad acqua per la lavorazione di materiali a bassa temperatura
Macina planetaria da laboratorio ad alta energia per macinazione nanometrica e preparazione di campioni di scienza dei materiali
Frantoio Planetario ad Alta Energia per Macinazione su Scala Nanometrica e Miscelazione Colloidale nella Ricerca in Scienza dei Materiali
Macinatrice a sfere ad alta energia nano da laboratorio Macinazione ultrafine Lega meccanica
Mulino a sfere planetario verticale quadrato per la preparazione di campioni in laboratorio e macinazione nanometrica
Mini frantoio planetario a sfere con macinazione sotto vuoto e alta efficienza per la preparazione di campioni di laboratorio