La Pressione Prima del Fuoco: Perché una Pressa Idraulica da Laboratorio Definisce il Destino della Tua Ceramica
Sep 12, 2026
La Catastrofe Silenziosa all'Interno di un Pezzo Sinterizzato Perfetto
Il tecnico sollevò il substrato di allumina dal forno e lo tenne contro la luce. Dall'esterno, sembrava impeccabile — un disco bianco crema destinato a una camera ad alto vuoto. Ma un semplice test con liquido penetrante rivelò ciò che l'occhio non poteva vedere: una ragnatela di microcricche che si irradiavano dal nucleo, invisibili finché il pezzo non fosse stato a un ciclo termico dal fallimento.
Nessuno incolpò il forno. La curva di cottura era da manuale. L'atmosfera di sinterizzazione era pristina. Il vero difetto era nato ore prima, in un breve momento di compattazione, quando la polvere sciolta era diventata un fragile corpo grezzo. La pressa idraulica aveva fatto il suo lavoro, ma nessuno si era fermato a chiedersi se il lavoro fosse stato fatto con attenzione.
Tendiamo a venerare la temperatura. Ci ossessioniamo per le velocità di riscaldamento e i tempi di permanenza. Ma la verità è più silenziosa e molto meno glamour: la battaglia per un componente ceramico affidabile si vince o si perde prima che il calore venga mai acceso. Si vince nell'attimo in cui un pistone scende su un mucchio di polvere.
Un Mucchio di Polvere Non Contiene Promesse
La polvere di allumina su un banco di laboratorio non sembra niente. È gessosa, indisciplinata e piena d'aria. Ogni granello è un minuscolo frammento frastagliato di ossido di alluminio con il proprio programma. Lasciati a sé stessi, questi granelli si rifiutano di cooperare — intrappolano vuoti, formano archi e resistono a qualsiasi tentativo di diventare qualcosa di solido.
Per trasformare quel caos in un isolante elettronico di precisione, una piastrella per armatura balistica o un impianto biomedico, devi prima forzare quelle particelle riluttanti in una fragile tregua. Devi creare ciò che i ceramisti chiamano un corpo grezzo: un pezzo compatto, semi-solido che mantiene la forma ma rimane non sinterizzato, delicato come argilla secca sulla riva di un fiume.
Lo strumento che media questa tregua è la pressa idraulica da laboratorio. Non si limita a premere sulla polvere; orchestra una sequenza di eventi fisici che stabiliscono il codice genetico della ceramica finita. E se sbaglia la sequenza, nessuna magia della sinterizzazione può cancellare completamente il danno.
Come la Pressione Riorganizza un Mondo Microscopico
Quando la piastra della pressa si muove, tre cose accadono in rapida successione. Sembrano meccaniche, ma sono cucite insieme da una forza più profonda — il disperato impulso della materia di trovare equilibrio sotto stress.
1. Il Grande Riarrangiamento
A basse pressioni, le particelle scivolano e ruotano per riempire i vuoti più grandi. È una migrazione frenetica, quasi intelligente. I vuoti collassano non perché le particelle vengono schiacciate, ma perché finalmente smettono di bloccarsi a vicenda. In questa fase, il letto di polvere può perdere il 30-50% del suo volume originale.
2. L'Intreccio Meccanico, la Stretta di Mano Prima del Legame
Una volta che i vuoti facili sono spariti, la pressa spinge più forte. Qui, a pressioni spesso intorno a 80-150 MPa per l'allumina, le particelle iniziano a deformarsi nei loro punti di contatto. I leganti organici — se presenti — si ammorbidiscono e fluiscono. I grani si bloccano insieme non per legame chimico, ma per puro intreccio geometrico. È una stretta di mano meccanica, una promessa che la diffusione atomica trasformerà poi in una saldatura.
3. La Fuga Invisibile
Per tutto il tempo, l'aria sta uscendo. La compressione spreme letteralmente l'atmosfera fuori dal letto di polvere. Questa degassificazione fisica non è glamour ma assolutamente critica. Una tasca d'aria intrappolata rimasta indietro si espanderà durante la sinterizzazione, creando una bolla o una cricca interna. La pressa, al suo meglio, è anche un sistema di scarico.
Il corpo grezzo non è altro che un'istantanea di un sistema violentemente persuaso a stare fermo. La sua qualità dipende da quanto delicatamente o quanto a fondo è stata applicata quella persuasione.
Le Metriche Nascoste che Governano il Forno
Un corpo grezzo non ti dice quasi nulla a vista. Le sue verità sono misurate in numeri che non esistono finché non vai a cercarli.
La densità del grezzo è la prima. È il rapporto tra la densità effettiva del compattato e la densità teorica dell'allumina priva di pori. Un'alta densità del grezzo — diciamo, 55-65% di quella teorica — funge da vantaggio iniziale. Riduce la distanza che gli atomi devono percorrere durante la sinterizzazione, rendendo più facile raggiungere la piena densità senza una crescita eccessiva dei grani.
La resistenza del grezzo è la seconda. È ciò che permette a un operatore di raccogliere un anello fragile o un disco sottile senza che si sbricioli. Questa resistenza non è chimica; deriva dall'attrito, dall'intreccio meccanico e dal potere legante di pochi punti percentuali in peso di additivi organici. Una pressa che non riesce a distribuire la pressione in modo uniforme produrrà un pezzo che risulta solido in una zona e morbido in un'altra — un preludio alla deformazione.
La stabilità dimensionale è la terza. Il corpo grezzo è una mappa del ritiro futuro. Se la densità varia dal bordo superiore al nucleo inferiore, il pezzo si ritirerà in modo non uniforme nel forno. Le dimensioni finali non corrisponderanno al disegno tecnico e le tensioni interne possono nucleare cricche che compaiono solo giorni dopo sotto carico.
Il Diavolo Nella Parete dello Stampo
Qui è dove inizia a contare la psicologia della compattazione. Gli ingegneri amano l'idea che una pressione più alta significhi una qualità migliore. Sembra decisivo. Ma la pressa opera all'interno di uno stampo d'acciaio, e questo cambia tutto.
L'attrito della parete dello stampo sottrae pressione man mano che ci si allontana dalla faccia del punzone. La polvere vicino alla parte superiore sente la forza piena; la polvere in fondo ne sente meno. Il risultato è un gradiente di densità — un corpo grezzo che è più denso ai bordi che al centro, o più denso in alto che in basso. Durante la sinterizzazione, questo gradiente si traduce direttamente in un ritiro non uniforme. Gli angoli si arricciano. Le superfici piane si incurvano. E l'ingegnere incolpa il forno, non la pressa.
La laminazione è un fallimento ancora più insidioso. Se la pressione viene applicata troppo rapidamente, l'aria rimane intrappolata tra strati di polvere compattata. Quando la pressa rilascia, l'aria compressa si riespande e taglia il corpo grezzo in scaglie orizzontali. Il pezzo sembra intatto finché non lo tocchi, e poi si separa come una millefoglie. La soluzione è controintuitiva: rallentare. Un tempo di permanenza alla pressione di picco permette all'aria di migrare fuori prima che la struttura si blocchi.
Poi c'è l'usura degli utensili. L'allumina è abrasiva. Consuma gli stampi d'acciaio. Nel tempo, le pareti dello stampo consumate aumentano ulteriormente l'attrito e possono introdurre impurità metalliche nella ceramica. Un granello di ferro da uno stampo degradato diventa un'inclusione scura e fragile in quello che doveva essere un isolante ad alta purezza. La pressa non ha fallito — gli utensili sono stati semplicemente dimenticati.
Il Romanticismo dell'Ingegnere: Controllare Ciò che Non Urla
La pressa idraulica da laboratorio non è un martello spuntato. È uno strumento di persuasione, e i suoi parametri sono il vocabolario di una conversazione con la materia.
Una pressa usata a 50 MPa produce un corpo grezzo con una genetica diversa da una usata a 150 MPa. La prima potrebbe aver bisogno di una rampa di sinterizzazione più lenta per compensare la minore densità iniziale; la seconda potrebbe già essere piena di micro-laminazioni a meno che la velocità di carico non sia stata scelta con cura. La scelta non è solo tecnica — è quasi filosofica. Stai decidendo quanta tensione immagazzinare all'interno di un oggetto che presto sarà sottoposto a 1600°C.
Gli ingegneri più capaci affrontano la compattazione come un orologiaio affronta una spirale del bilanciere. Controllano:
- Velocità di carico: Lenta abbastanza da far uscire l'aria, veloce abbastanza da mantenere pratico il ciclo.
- Tempo di permanenza: Una pausa alla pressione di picco per far rilassare i gradienti di stress.
- Lubrificazione: Un film sottile sulla parete dello stampo per ridurre l'attrito e uniformare le distribuzioni di densità.
- Materiale e manutenzione dello stampo: Acciaio temprato o carburo di tungsteno, ispezionati e sostituiti prima che diventino fonti di contaminazione.
Queste variabili non si annunciano quando sono sbagliate. Sussurrano. E il costo dell'ignorarle appare solo quando il pezzo sinterizzato è già scarto.
| Variabile di Compattazione | Ciò che Controlla Silenziosamente |
|---|---|
| Pressione di picco | Densità del grezzo, area di contatto particella-particella e punto di partenza per il ritiro da sinterizzazione. |
| Velocità di carico | Evacuazione dell'aria e rischio di laminazione; una velocità più alta non è un segno di produttività ma di potenziali difetti. |
| Tempo di permanenza | Rilassamento delle tensioni e ridistribuzione del legante; guarisce ciò che la compressione iniziale ha ammaccato. |
| Lubrificazione dello stampo | Uniformità della densità; uno strato sottile può fare la differenza tra un pezzo piatto e uno deformato. |
Costruire il Ponte tra Polvere e Prestazioni
Una pressa idraulica da laboratorio è il collegamento critico tra le caratteristiche della polvere grezza e il comportamento prevedibile di una ceramica di allumina finita. È il momento in cui disposizioni casuali di particelle ricevono una memoria — una memoria di gradienti di pressione, di attrito, della breve pausa che ha permesso loro di assestarsi. Quella memoria sopravvive alla sinterizzazione, modellando la distribuzione di pori e grani nel prodotto finale.
Senza un controllo preciso in questa fase, non stai progettando un componente; stai scommettendo con la termodinamica. E il banco di solito vince.
Per le strutture che sviluppano ceramiche avanzate — che si tratti di substrati per film sottili che devono rimanere piatti al micron, o di guarnizioni resistenti all'usura che devono sopravvivere a migliaia di cicli termici — la pressa non è solo un altro pezzo di equipaggiamento. È il luogo in cui la qualità viene costruita o permanentemente esclusa.
La Compattazione di Precisione Richiede un Sistema, Non Solo una Pressa
Ottenere un corpo grezzo perfetto richiede più di un singolo strumento. Richiede un ecosistema di preparazione: polveri macinate correttamente alla dimensione, miscelate adeguatamente e poi compattate con controllo assoluto. La pressa si trova al centro di un flusso di lavoro che inizia con la frantumazione e la macinazione, passa attraverso la classificazione e la miscelazione, e culmina nella formazione di un corpo pronto per il forno.
I nostri sistemi da laboratorio sono progettati intorno a questa intera realtà a monte. Forniamo mulini a sfere planetari, mulini a getto e macinatori criogenici che portano la vostra materia prima di allumina alla distribuzione granulometrica ideale. Offriamo setacciatori ad alta precisione e miscelatori di polveri che garantiscono l'omogeneità prima che la polvere tocchi mai lo stampo. E al centro del processo, la nostra gamma di presse idrauliche — dalle presse da laboratorio standard e presse per pellet XRF alle Presse Isostatiche a Freddo e a Caldo (CIP/WIP), presse a caldo e presse a caldo sotto vuoto — fornisce la forza controllata e ripetibile che trasforma la polvere in un corpo grezzo affidabile.
Ogni pressa è costruita per affrontare le sfide nascoste: telai rigidi che resistono alla deflessione, erogazione di pressione costante che minimizza i gradienti di densità e compatibilità con utensili temprati che resistono alle ceramiche abrasive. Quando la vostra applicazione richiede un pezzo che non può permettersi di fallire, la catena di preparazione non può essere un ripensamento.
Per scoprire come la nostra attrezzatura di preparazione da laboratorio a spettro completo può perfezionare l'intero processo di compattazione, Contatta i Nostri Esperti oggi.
Link rapidi
Prodotti suggeriti
Pressa per compresse a singolo stampo da 6 tonnellate Attrezzatura per compattazione di polveri e granuli in laboratorio Macchina per la formatura di compresse Pressa per Compresse Monopunzone da 5 Tonnellate per Laboratorio e Piccole Produzioni Pressa per compresse manuali con manometro a doppia scala per preparazione campioni di laboratorio farmaceutico, alimentare e chimico Pressa per compresse a punzone singolo a frequenza variabile da 6 tonnellate Frantoio da Laboratorio ad Alta Velocità per la Preparazione di Campioni di Materiali SecchiUlteriori letture
Strati che non vogliono stare piatti: Perché nove fogli di ceramica richiedono una pressa da laboratorio che ragiona in micron Dalla Polvere ai Dati: Come le Presse di Laboratorio di Precisione Forgiare la Verità nei Test sui Minerali La frattura nascosta: perché le barre di alimentazione in ceramica falliscono prima della prima fusione L'architetto invisibile della polvere: come un singolo additivo salva i metalli duttili da se stessi La crepa nel crogiolo: Un approccio sistemico ai target perfetti di ferrite di bismuto e la fisica nascosta della compattazione delle polveri
PowderPreparation
Last updated on May 14, 2026
Prodotti correlati

Pressa per compresse a singolo stampo da 6 tonnellate Attrezzatura per compattazione di polveri e granuli in laboratorio Macchina per la formatura di compresse
Pressa per Compresse Monopunzone da 5 Tonnellate per Laboratorio e Piccole Produzioni

Pressa per compresse manuali con manometro a doppia scala per preparazione campioni di laboratorio farmaceutico, alimentare e chimico
Pressa per compresse a punzone singolo a frequenza variabile da 6 tonnellate
Frantoio da Laboratorio ad Alta Velocità per la Preparazione di Campioni di Materiali Secchi
Frantoi a doppio rullo da laboratorio per materiali di media durezza, carbone, minerali e preparazione campioni
Trituratore a masce da banco per materiali duri e fragili: riduzione primaria delle dimensioni e preparazione dei campioni
Trituratore da Laboratorio a Mascelle con Altezza Rialzata Personalizzata per la Preparazione di Campioni di Precisione in Scienza dei Materiali
Trituratore a mascelle da laboratorio 150x250mm per la frantumazione di materiali di media durezza e la preparazione dei campioni
Piccolo macinatore verticale ad alta velocità per la preparazione di campioni di laboratorio
Frantoi a mascelle orizzontali per la frantumazione di materiali di media durezza - Attrezzatura per la preparazione di campioni di laboratorio
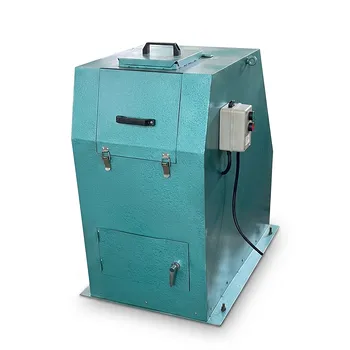
Frantumatore a mascelle da laboratorio sigillato ed ecologico per la preparazione dei campioni
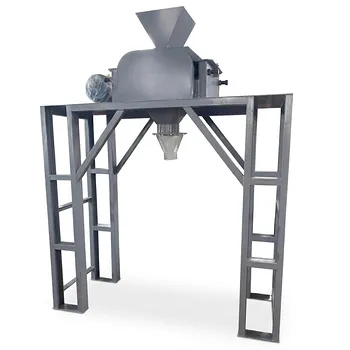
Frantoio a doppio rullo da laboratorio personalizzato e rialzato per frantumazione di carbone, minerale e roccia
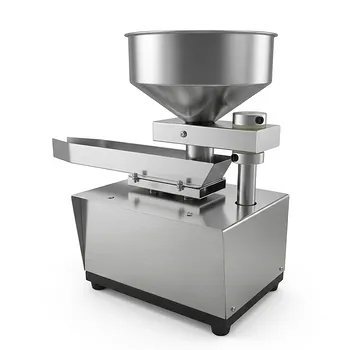
Alimentatore Vibrante Automatico per Polveri per Laboratorio di Precisione nella Lavorazione dei Materiali Alimentatore a Tramoggia Vibrante per la Manipolazione di Materiali Granulari e in Polvere Alimentatore a Vassoio Vibrante di Grado Industriale per
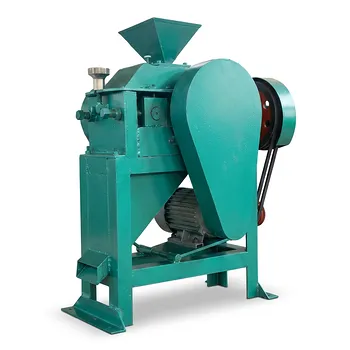
Frantoi a due rulli sigillati da laboratorio per carbone, minerali, rocce e materiali di media durezza per la preparazione dei campioni
Granulatore Oscillante da Laboratorio di Piccole Dimensioni per la Granulazione a Umido e a Secco
Mulino a Coltelli Industriale per la Preparazione di Campioni Alimentari e Biologici Omogeneizzatore da Laboratorio ad Alta Velocità
Trituratore a Doppio Rullo da Laboratorio Sigillato per la Preparazione di Campioni di Carbone, Minerali e Rocce
Frantoi a Martelli Sigillati da Laboratorio per la Preparazione di Campioni di Carbone e la Frantumazione di Materiali a Media Resistenza