Il Microne e il Megapascal: Come una Pressa Idraulica da Laboratorio Consolid l'Adesione dei Rivestimenti
Sep 22, 2026
La Vita Nascosta del Provino
Tutti gli occhi sono puntati sulla macchina di prova universale. La cella di carico splendente. La velocità della traversa. Il grafico in tempo reale che sale verso la rottura.
Nel frattempo, la variabile più pericolosa rimane inosservata su un banco di lavoro a trenta metri di distanza. Un blocco di caricamento in acciaio. Un provino rivestito. Un flacone di adesivo.
Ho visto laboratori ossessionarsi dai parametri della prova di trazione ignorando il passaggio di assemblaggio di cinque minuti che determina se quei dati hanno qualsiasi significato. Non è pigrizia. È un punto cieco molto umano. Ci fidiamo di ciò che riusciamo a misurare, e misuriamo la forza in modo eccellente. Non misuriamo lo spessore dello strato di colla. E quindi perdiamo tutta la storia.
ASTM C633 è lo standard per la prova della forza di adesione dei rivestimenti a spruzzatura termica. La procedura sembra semplice: incollare un provino rivestito a un blocco di caricamento, tirarlo a parte, registrare il carico di rottura. Ma lo standard nasconde una verità brutale nelle note in piccolo. Il legame adesivo deve essere uniforme, privo di vuoti e perfettamente allineato. Se non lo è, il numero sullo schermo non descrive il rivestimento. Descrive il tuo errore di assemblaggio.
Una pressa idraulica da laboratorio non si limita a spingere due pezzi insieme. Protegge il significato di ogni megapascal che registrerai in seguito.
Perché l'Adesivo Non È la Colla
L'adesivo è un fluido che vuole diventare solido. Durante questa transizione, è vulnerabile. Può accumularsi in modo non uniforme. Può intrappolare aria. Può polimerizzare a velocità diverse lungo l'interfaccia perché un lato dell'attrezzatura è leggermente più caldo dell'altro.
Lo strato di adesivo diventa l'anello più debole — non perché la chimica è sbagliata, ma perché la fisica l'ha trasformato in una lotteria.
Una pressa idraulica prende il controllo di questa fisica. Applica un tonnellaggio preciso e programmabile che comprime l'adesivo in uno spessore di film definito. Non "a mano". Non "stringi finché sembra giusto". Un numero. Ripetibile. Documentabile.
Quando questa forza è coerente per ogni provino, l'adesivo smette di essere una variabile. Diventa infrastruttura.
La Pressione come Strumento Chirurgico
Creare un'Interfaccia Uniforme
Immagina un legame adesivo al microscopio. Senza pressione, lo spessore dello strato può variare da 20 micron su un bordo a 80 micron sull'altro. Sotto carico di trazione, questa eccentricità introduce momenti flettenti. Il campo di sollecitazione non è più trazione pura. Il provino rompe in anticipo. La colpa viene data al rivestimento.
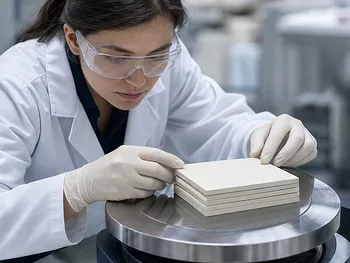
Una pressa idraulica con manometro digitale ti permette di applicare il tonnellaggio esatto specificato da ASTM C633. Il film adesivo raggiunge uno spessore microscopico uniforme. Le linee di forza scorrono dritte attraverso l'interfaccia. La prova di trazione misura ciò che dovrebbe misurare.
Eliminare l'Invisibile
Le bolle d'aria sono i folletti delle prove di adesione. Sono invisibili ad occhio nudo — forse 50 micron di diametro — ma sono concentratori di sollecitazione. In una prova di rivestimento ad alta resistenza, la sollecitazione sul bordo di un vuoto può essere tre volte la sollecitazione media. La rottura inizia proprio lì.
L'alta capacità di forza della pressa espelle queste bolle prima che l'adesivo polimerizzi. Il risultato è un legame completamente denso. Nessun sito di innesco di cricche nascosto. Nessun outlier basso misterioso nel tuo set di dati.
La Trappola della Geometria
Un blocco di caricamento e un provino sono due superfici piane che devono rimanere perfettamente parallele. Se si inclinano anche solo di una frazione di grado, la trazione si trasforma in scollamento. La resistenza al scollamento non è la resistenza a trazione. Stai facendo una prova diversa.
Le piastre della pressa idraulica garantiscono un allineamento piatto e parallelo. La macchina non si preoccupa se l'operatore è stanco o ha fretta. Vincola fisicamente l'assemblaggio in modo che ogni provino di un lotto condivida la stessa geometria. Questa è il tipo di standardizzazione che separa i dati pubblicabili dalla confusione interna.
La Variabile Termica che Dimentichiamo
Molti adesivi ad alta resistenza richiedono calore per polimerizzare. Quindi metti l'assemblaggio in forno e aspetti. Ma i forni non applicano pressione. L'adesivo può espandersi, rilasciare gas o sviluppare sollecitazioni residue durante il raffreddamento.
Una pressa con piastre riscaldate risolve questo problema. Pressione e temperatura lavorano insieme, mantenendo costante lo spessore del film mentre l'adesivo polimerizza sotto calore controllato. Il risultato è un legame con minore sollecitazione interna e maggiore integrità strutturale.
Se il tuo protocollo richiede tempi di risposta rapidi, il controllo di ciclo programmabile ti permette di preimpostare l'intero profilo pressione-temperatura e andartene. Un solo pulsante. Nessuna variabilità tra turni di lavoro.
Come Scegliere una Pressa per le Prove di Forza di Adesione
Non tutte le presse idrauliche sono progettate per questo lavoro. Ecco come abbinare la macchina alla tua priorità reale.
- Se la conformità ASTM C633 è non negoziabile: Scegli una pressa con manometro digitale e regolazione precisa della forza. Dovrai documentare il tonnellaggio esatto per ogni provino. Una pressa da laboratorio standard con un sistema idraulico a controllo fine ti dà questa tracciabilità.
- Se fai controllo qualità ad alto rendimento: Cerca cicli programmabili, piastre riscaldate e capacità di raffreddamento rapido. Questo riduce drasticamente il tempo di ciclo senza sacrificare l'uniformità.
- Se stai sviluppando nuove formulazioni di rivestimento: Hai bisogno di una pressa che possa gestire anche la compattazione di polveri o la pressatura isostatica a freddo per le tue materie prime, in modo che l'intera catena dalla polvere al pellet di rivestimento condivida lo stesso standard di controllo.
La pressa non è più solo uno strumento. Fa parte del tuo sistema di misurazione.
L'Assemblaggio del Provino come Sistema
| Ruolo Chiave | Meccanismo Tecnico | Risultato della Prova |
|---|---|---|
| Compressione Controllata | Spessore uniforme del film adesivo tramite tonnellaggio preciso | Elimina il carico eccentrico e i momenti flettenti |
| Eliminazione dei Vuoti | Alta pressione espelle l'aria intrappolata | Il legame rompe nel rivestimento, non nei difetti dell'adesivo |
| Allineamento Geometrico | Piastre parallele vincolano la geometria dell'assemblaggio | Sollecitazione di trazione pura senza componenti di scollamento |
| Gestione Termica | Piastre riscaldate polimerizzano l'adesione sotto pressione costante | Sollecitazione interna ridotta, flussi di lavoro accelerati |
La Macchina dietro il Risultato
Il tester di trazione più costoso del mondo non può salvare un provino preparato male. Ma una pressa idraulica scelta correttamente costruisce l'integrità dei dati dalle fondamenta. Rimuove le variabili invisibili che causano dispersione, confusione e prove sprecate.
Ecco perché progettiamo soluzioni complete di preparazione dei campioni per laboratori di scienza dei materiali. La nostra gamma di presse idrauliche copre ogni profilo di domanda: presse da laboratorio standard per lavori di routine ASTM C633, presse isostatiche a freddo e caldo per il consolidamento avanzato di polveri e componenti, presse per pellet XRF per analisi composizionali e presse a caldo sotto vuoto per materiali sensibili alla temperatura.
Ma una pressa non funziona da sola. La polvere che diventa un rivestimento inizia il suo percorso in un frantoio o un jet mill. La distribuzione dimensionale delle particelle che determina la spruzzabilità emerge da un vaglio vibratorio. L'omogeneità di una miscela viene da un miscelatore di polveri progettato per questo compito. Quando ogni strumento nella catena è costruito per la precisione, i dati alla fine di quella catena sono dati di cui puoi fidarti.
Progetta il tuo protocollo di prova dal primo passo, non dall'ultimo.
Link rapidi
Prodotti suggeriti
Pressa per compresse a singolo stampo da 6 tonnellate Attrezzatura per compattazione di polveri e granuli in laboratorio Macchina per la formatura di compresse Pressa per Compresse Monopunzone da 5 Tonnellate per Laboratorio e Piccole Produzioni Pressa per compresse manuali con manometro a doppia scala per preparazione campioni di laboratorio farmaceutico, alimentare e chimico Pressa per compresse a punzone singolo a frequenza variabile da 6 tonnellate Emulsificatore da laboratorio ad alto taglio per miscelazione e omogeneizzazioneUlteriori letture
Dalla Polvere ai Dati: Come le Presse di Laboratorio di Precisione Forgiare la Verità nei Test sui Minerali Strati che non vogliono stare piatti: Perché nove fogli di ceramica richiedono una pressa da laboratorio che ragiona in micron La frattura nascosta: perché le barre di alimentazione in ceramica falliscono prima della prima fusione L'architetto invisibile: come la psicologia della compattazione modella il destino della tua ceramica LSM L'architetto invisibile della polvere: come un singolo additivo salva i metalli duttili da se stessi
PowderPreparation
Last updated on May 14, 2026
Prodotti correlati

Pressa per compresse a singolo stampo da 6 tonnellate Attrezzatura per compattazione di polveri e granuli in laboratorio Macchina per la formatura di compresse

Pressa per Compresse Monopunzone da 5 Tonnellate per Laboratorio e Piccole Produzioni

Pressa per compresse manuali con manometro a doppia scala per preparazione campioni di laboratorio farmaceutico, alimentare e chimico

Pressa per compresse a punzone singolo a frequenza variabile da 6 tonnellate
Emulsificatore da laboratorio ad alto taglio per miscelazione e omogeneizzazione
Frantoio da Laboratorio ad Alta Velocità per la Preparazione di Campioni di Materiali Secchi
Granulatore Oscillante da Laboratorio di Piccole Dimensioni per la Granulazione a Umido e a Secco
Polverizzatore da laboratorio oscillante ad alta velocità per la macinazione di polveri fini e la preparazione di campioni