Lo 0,1% di Contaminante che Uccide il 100% delle Prestazioni: Perché la Macinazione Senza Ferro Definisce la Qualità del Composito di Quarzo
Sep 29, 2026
Il Mistero della Superficie che Non Avrebbe Dovuto Macchiarsi
Un produttore di pietra engineered di alta fascia un tempo ha affrontato un inspiegabile fallimento. I loro lastroni di quarzo, di un bianco immacolato sotto le luci della fabbrica, svilupparvano strisce giallastre spettrali solo poche settimane dopo l'installazione. La ricetta era invariata. La resina era identica. La distribuzione granulometrica era perfetta. Eppure qualcosa, invisibile a ogni controllo in entrata, stava avvelenando silenziosamente il prodotto.
Il colpevole è stato trovato solo dopo un'analisi forense meticolosa. Non era il quarzo. Non era il polimero. Era una contaminazione da metalli in tracce—ferro—introdotta durante la macinazione. Il livello era microscopico, a malapena una manciata di parti per milione. Ma nel preciso mondo dei compositi avanzati, questa è la differenza tra un prodotto premium e una responsabilità strutturale.
Questa non è una storia di cattivo quarzo. È la storia di un punto cieco sistemico nel modo in cui lavoriamo i materiali. Tendiamo a venerare ciò che possiamo vedere: dimensioni delle particelle, curve di flusso, lucentezza visiva. Ma la vera minaccia si muove in silenzio, a livello atomico.
L'Intuizione Ingegneristica che Non Facciamo a Fidarci
C'è una stranezza psicologica che perseguita la lavorazione dei materiali. Siamo cablati per risolvere problemi visibili. Se un composito si fende sotto carico, lo rinforziamo. Se una polvere scorre male, ne modifichiamo la forma. Ma la contaminazione dai mezzi di macinazione è invisibile durante la produzione. Il danno appare solo in seguito, nella matrice indurita, molto dopo che il punto di intervento è passato.
Gli economisti comportamentali chiamano questo il bias di salienza. Trascuriamo il piccolo, cumulativo trascinamento sulla qualità perché i suoi effetti sono differiti. Nella produzione di compositi, questo bias spinge i team a ottimizzare la produttività e la dimensione delle particelle tollerando un ambiente di macinazione che perde ioni metallici. Dopotutto, la polvere sembra bianca. Viene misurata correttamente. Cosa potrebbe andare storto?
La risposta è una lezione di chimica che ogni formulatore di resine impara a sue spese: gli ioni metallici non restano semplicemente inerti. Partecipano. Catalizzano, ossidano e innescano il fallimento.
Come il Ferro Entra nel Mondo del Quarzo
Prima che il quarzo diventi un riempitivo, passa attraverso una serie di processi violenti: frantumazione, macinazione, classificazione. negli impianti convenzionali, il mezzo di macinazione è spesso acciaio—denso, economico e brutale nell'efficacia di frantumare la roccia fragile. Ma nel processo, il mezzo stesso si consuma.
Piccole schegge di ferro e dei suoi ossidi si staccano, incorporandosi nelle superfici di quarzo appena scisse. Più fine è la macinazione, maggiore è la superficie, e più ferro rimane intrappolato. Una corsa standard in un mulino a sfere planetario con barattoli e sfere in acciaio inossidabile può elevare il contenuto di Fe dalla purezza di base a livelli che sabotano successivamente il composito.
Quel ferro aggiunto non è un contaminante di massa che puoi filtrare facilmente. Diventa parte della chimica di superficie della particella. E il quarzo, con i suoi gruppi di silice altamente reattivi, fa da ospite perfetto.
La Cascata Chimica che Nessuno Vede Arrivare
Quando il quarzo contaminato da ferro incontra la resina poliestere insaturo, inizia una sottile ma drammatica reazione a catena.
Interferenza del Catalizzatore nel Ciclo di Indurimento
L'indurimento della resina si basa su un delicato equilibrio tra acceleratori, iniziatori e inibitori. Gli ioni di ferro disciolti agiscono come catalizzatori involontari o, paradossalmente, come scavenger di radicali, a seconda del loro stato di ossidazione. Il risultato è un profilo di indurimento localmente alterato: alcune regioni polimerizzano troppo velocemente, altre rimangono sottoposte. Questa eterogeneità crea stress residuo, microvuoti e punti deboli chimici.
Semi di Ossidazione che Non Dormono Mai
Il ferro metallico incorporato all'interfaccia particella-matrice non resta neutro per sempre. Nel corso di mesi o anni, umidità e ossigeno diffondono nel composito e reagiscono con quei siti di ferro. L'interfaccia corrode. L'espansione volumetrica dalla formazione di ruggine crea microcrepe che si propagano sotto carico termico o meccanico. La stabilità chimica a lungo termine del composito è compromessa a livello molecolare.
Il Prezzo Scritto nel Colore e nella Struttura
La pietra engineered e i compositi di quarzo di alta fascia sono spesso scelti proprio per la loro purezza estetica. Una singola macchia scura per piede quadrato può essere un criterio di rifiuto cosmetico. La contaminazione da ferro si manifesta esteticamente in due modi:
- Ingiallimento: Le specie Fe(III) tingono sottilmente la resina, specialmente visibile in matrici bianche o traslucide.
- Macchiatura: La corrosione localizzata può creare punti scuri che rovinano completamente l'aspetto della superficie.
Oltre all'estetica, il prezzo strutturale è altrettanto severo. Le interfacce contaminate non trasferiscono lo stress in modo efficiente. Il riempitivo non rinforza in modo uniforme. La dispersione ne risente perché la contaminazione di superficie influenza l'ammorbidimento particella-polimero. Ciò che doveva essere un corpo omogeneo e ad alta resistenza diventa una collezione di siti di difetti in attesa di fallire.
L'Imperativo del 99,0%: Una Soglia, Non un Obiettivo
L'industria cita spesso il mantenimento di un contenuto di silice di almeno il 99,0% come punto di riferimento per il riempitivo di quarzo ad alte prestazioni. È tentatore vederlo come un tetto di purezza, ma gli ingegneri lo comprendono come un pavimento di sopravvivenza. Qualsiasi cosa al di sotto, e il residuo metallico inizia a dominare la chimica di superficie del riempitivo.
Raggiungere quel livello richiede una catena di lavorazione senza ferro. Qualsiasi contatto con l'acciaio—nei mulini, nei classificatori o persino nelle tubazioni di trasporto—erode questo rifugio numerico. È per questo che i produttori più ossessionati dalla qualità passano a rivestimenti in ceramica, mezzi di macinazione in allumina e mulini a getto d'aria dove le particelle collidono tra loro anziché contro il metallo.
Un Modo Migliore: Progettare un Futuro Senza Contaminazioni
Risolvere questo problema non riguarda la modifica incrementale dei parametri. È un cambiamento sistemico verso la macinazione e la classificazione senza ferro. Questo non è semplicemente un metodo "più pulito"; è una filosofia fondamentalmente diversa di creazione dei materiali—una che valuta la purezza latente tanto quanto le metriche immediate.
La Logica della Macinazione Non Metallica
I mezzi di macinazione in ceramica e allumina ad alta purezza sono meno densi dell'acciaio. Ciò significa tempi di ciclo più lunghi, e sì, un capitale iniziale più alto. Ma ciò che perdi in produttività, guadagni in assoluta serenità chimica. Nei compositi rinforzati, perdere qualche ora di macinazione è banale rispetto a perdere un intero lotto di produzione a causa di una contaminazione invisibile.
Classificazione ad Aria Senza Ombre di Ferro
Dopo la macinazione, anche la classificazione deve essere priva di ferro. Il setacciatura a getto d'aria e i sistemi di classificazione senza contatto assicurano che il taglio finale—spesso nell'intervallo 60–100 μm—mantenga la sua purezza duramente conquistata. Non ha senso macinare senza ferro per poi setacciare su una maglia in acciaio inossidabile che perde le proprie particelle.
Il Kit di Precisione per la Purezza
Quando un laboratorio o una linea pilota si impegna nella lavorazione del quarzo senza ferro, hanno bisogno di un ecosistema completo, non di un singolo mulino. Il processo inizia con la riduzione delle dimensioni iniziale, passa attraverso la macinazione ultra-fine e termina con la compattazione per l'analisi. Tutto deve essere privo di contaminazioni.
| Fase di Processo | Approccio Tradizionale (Rischio Fe) | Soluzione Senza Ferro | Vantaggio Chiave |
|---|---|---|---|
| Frantumazione Primaria | Frantoi a mascelle/rolli in acciaio | Frantoi a mascelle con piastre in ceramica o carburo di tungsteno | Zero sbavatura metallica sul quarzo grezzo |
| Macinazione Fine | Mulini a sfere planetari in acciaio inossidabile | Mulini a sfere planetari con barattoli in zirconia/allumina; mulni a getto a letto fluidizzato | Mantiene >99,0% silice, nessuna perdita di mezzi |
| Ausilio Criogenico | Macinazione standard (accumulo di calore) | Trituratori criogenici ad azoto liquido con recipienti in ceramica | Preserva la cristallinità, previene la diffusione del ferro |
| Dimensionamento delle Particelle | Setacci vibranti in acciaio inossidabile | Setacciatori a getto d'aria con maglie in nylon/ceramica | Classificazione delle particelle senza contatto con ferro |
| Miscelazione/Deaerazione | Miscelatori a palette in acciaio | Miscelatori di polveri rivestiti o in ceramica, miscelatori deaeratori non metallici | Dispersione uniforme senza recontaminazione |
| Compattazione e Pressatura | Insiemi di stampi in acciaio standard | Press per pastiglie XRF con incudini in ceramica; CIP/WIP con stampi in elastomero; presse a vuoto a caldo con utensili in grafite | Campioni solidi per l'analisi, privi di contaminazione da pressatura |
Questo tipo di flusso di lavoro integrato non è una promessa di marketing; è l'unica risposta razionale alla chimica del fallimento che abbiamo mappato. Che tu stia sviluppando film in PVA caricati con quarzo, pietra engineered o composti di stampaggio ad alto carico, la tua catena di processo deve essere testarda sulla purezza quanto il riempitivo stesso.
In un mondo che si fissa sulla velocità e sulle schede tecniche, la vera misura dell'intelligenza ingegneristica sta nella difesa di ciò che non può essere visto. La macinazione senza ferro onora l'anima nascosta del quarzo—la colonna vertebrale silenziosa e non reattiva che dà ai compositi la loro durata e bellezza. Non lasciare che un granello di ferro rubi quel potenziale. Contatta i Nostri Esperti
Link rapidi
Prodotti suggeriti
Macinatore a flusso d'aria ultrafine ad acqua per la lavorazione di materiali a bassa temperatura Frantumatore Ultra Fine a Getto Pulsante Raffreddato ad Acqua per Macinazione Continua Polverizzatore da laboratorio oscillante ad alta velocità per la macinazione di polveri fini e la preparazione di campioni Trituratore ad alimentazione continua raffreddato ad acqua a bassa temperatura Sistema di macinazione grossolana e fine in due stadi Trituratore ad Alimentazione Continua e Macinatore ad Alta Efficienza per la Preparazione di Campioni di LaboratorioUlteriori letture
La Verità Fragile: Perché il Freddo Estremo Fornisce le Polveri di Solfuro di Zinco Più Oneste Fragilità Ingegnerizzata: Perché la Macinazione Criogenica Decide il Futuro del Tuo Carbone Attivo La Verità Fragile: Perché la Produzione di Microplastiche PET Richiede Estremi, Non Sforzi La finestra energetica: perché nanoparticelle di silice migliori non si ottengono macinando più a lungo, ma più intelligentemente La Variabile Nascosta nella Chimica Verde: Perché la Cenere di Foglia di Banano Fallisce (E Come la Macinazione di Precisione Risolve il Problema)
PowderPreparation
Last updated on May 14, 2026
Prodotti correlati
Macinatore a flusso d'aria ultrafine ad acqua per la lavorazione di materiali a bassa temperatura
Frantumatore Ultra Fine a Getto Pulsante Raffreddato ad Acqua per Macinazione Continua
Polverizzatore da laboratorio oscillante ad alta velocità per la macinazione di polveri fini e la preparazione di campioni
Trituratore ad alimentazione continua raffreddato ad acqua a bassa temperatura Sistema di macinazione grossolana e fine in due stadi
Trituratore ad Alimentazione Continua e Macinatore ad Alta Efficienza per la Preparazione di Campioni di Laboratorio
Mulino da Laboratorio ad Alta Velocità Efficace Polverizzatore in Acciaio Inossidabile Universale per la Preparazione di Campioni nelle Scienze dei Materiali
Macinatore ultrafino a impulsi raffreddato ad acqua
Macinatrice a alimentazione continua ad acqua raffreddata, di livello laboratorio, per erbe e materiali
Mulino a Macinazione con Alimentazione Continua per Materiali Secchi, Fibrosi, Duri e Resistenti in Laboratorio e Piccola Produzione
Mulino a Dischi da Laboratorio per Macinazione di Materiali Medio-Duri Carbone Coke Minerale Polverizzatore
Macinatore verticale a nanosfere per materiali ceramici con motore a magneti permanenti e macinazione ad alta efficienza
Mulino a Sabbia da Laboratorio a Struttura Ceramica Piccolo Attrezzatura per Dispersione e Macinazione Nanometrica Design Senza Tenuta e Senza Setaccio
Macinatore a Bassa Temperatura Raffreddato ad Acquia da 500g con Velocità Variabile e Coperchio di Sicurezza
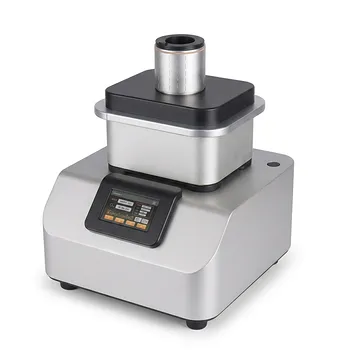
Macinatore centrifugo ultraveloce per laboratorio per la preparazione di campioni fibrosi e fragili
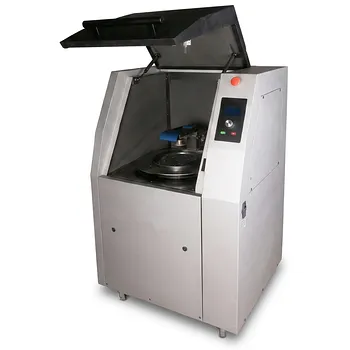
Mulino a Disco Vibrante ad Alta Velocità per la Preparazione di Campioni per Analisi Spettrali e la Macinazione Rapida di Polveri
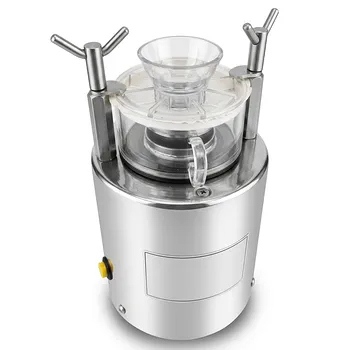
Macinatore da tavolo da laboratorio per polveri ultrafini Micronizzatore ad alta velocità
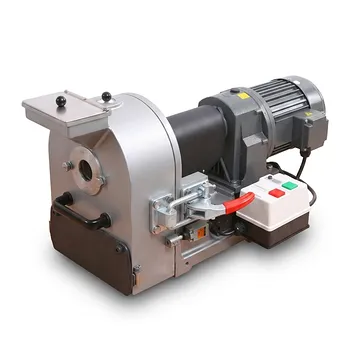
Macinatore a dischi da laboratorio per la preparazione fine di campioni di materiali duri e fragili
Macinatrice a perline da laboratorio Nano Desktop Sottomicrona Mulino a sabbia Senza setaccio Senza guarnizione Macinatrice polveri