Perché una Pressa Isostatica a Freddo (CIP) è essenziale per la fabbricazione dei grezzi ceramici BNSLTMZ? Ottimizza la Tua Densità
Aggiornato 3 mesi fa
La Pressa Isostatica a Freddo (CIP) è il ponte critico tra la formatura iniziale della polvere e la riuscita sinterizzazione ad alta temperatura. Per le ceramiche BNSLTMZ, la CIP applica una pressione idraulica uniforme (tipicamente 180-200 MPa) che elimina i gradienti di densità interni causati dall'attrito dello stampo. Ciò garantisce che il grezzo possieda l'omogeneità strutturale necessaria per resistere alla deformazione e alla micro-fessurazione durante il processo di cottura finale.
Applicando una pressione omnidirezionale, la CIP supera le limitazioni intrinseche della pressatura meccanica tradizionale, creando un grezzo ad alta densità e uniforme. Questa coerenza strutturale è essenziale affinché le ceramiche BNSLTMZ raggiungano un'accurata precisione dimensionale e un'elevata resistenza meccanica durante la transizione da un compattato in polvere a uno strumento o componente ceramico finito.
La Meccanica della Pressione Isotropica
Eliminare i Gradienti di Densità Interni
Nella fabbricazione BNSLTMZ, la pressatura a secco standard spesso risulta in una densità non uniforme perché la pressione viene applicata da una singola direzione. Una Pressa Isostatica a Freddo utilizza un mezzo idraulico per esercitare una pressione uguale da tutte le direzioni simultaneamente.
Questo approccio isotropico garantisce che ogni parte del grezzo ceramico raggiunga lo stesso livello di compattazione. Senza di ciò, la variazione di densità porta a tensioni interne che si manifestano durante la fase di riscaldamento.
Superare l'Attrito dello Stampo
Le presse meccaniche soffrono dell'attrito delle pareti dello stampo, che assorbe energia e impedisce alla pressione di raggiungere efficacemente il centro della massa di polvere. La CIP aggira questo problema sigillando la polvere o il grezzo preformato in uno stampo flessibile immerso in un fluido.
Rimuovendo l'interfaccia rigida di una matrice metallica, la forza viene trasmessa direttamente e in modo uniforme alle particelle. Ciò elimina le "ombre di pressione" che tipicamente causano punti deboli strutturali nelle forme ceramiche complesse.
Migliorare la Microstruttura del Grezzo
Riarrangiamento e Legame delle Particelle
Gli ambienti ad alta pressione, spesso fino a 200 MPa a 300 MPa, costringono le particelle ceramiche a riarrangiarsi in una struttura di impaccamento più efficiente. Questa compressione intensiva aumenta la forza di legame tra le singole particelle, come talco o sfere granulate.
Il risultato è un "grezzo" significativamente più robusto di uno prodotto dalla sola pressatura uniaxiale. Questa maggiore resistenza del grezzo rende i componenti più facili da maneggiare prima che vengano induriti permanentemente nel forno.
Riduzione dei Vuoti da Ponte e dei Porì
Anche polveri ben granulate possono formare vuoti da ponte, dove le particelle si inarcano su spazi vuoti, lasciando porì interni. La CIP fornisce la forza bilanciata necessaria per collassare questi ponti e riempire gli spazi.
Ridurre questi porì interni residui è fondamentale per le ceramiche BNSLTMZ. Garantisce che il prodotto finale raggiunga la sua massima densità teorica e mantenga una costante dielettrica ultra-bassa o elevate prestazioni meccaniche.
Il Ruolo Critico per il Successo della Sinterizzazione
Prevenire il Ritiro Non Uniforme
Le ceramiche si ritirano naturalmente durante il processo di sinterizzazione mentre le particelle si fondono insieme. Se il grezzo presenta gradienti di densità, aree diverse si ritireranno a velocità diverse, portando a deformazioni o imprecisioni dimensionali.
L'uniformità fornita dalla CIP garantisce che il ritiro sia lineare e prevedibile su tutta la geometria. Ciò consente agli ingegneri di produrre substrati ceramici ad alte prestazioni che rispettino tolleranze dimensionali strette senza un'ampia lavorazione meccanica post-sinterizzazione.
Mitigare le Micro-fessure e la Deformazione
Le ceramiche BNSLTMZ sono spesso sinterizzate a temperature tra 1030°C e 1080°C. A queste temperature, qualsiasi inconsistenza interna nel grezzo diventa un punto focale per le micro-fessure.
Garantendo che il grezzo sia perfettamente omogeneo, la CIP previene la formazione di questi difetti. Questa è la base per produrre utensili da taglio ceramici ad alta resistenza e substrati elettronici in grado di sopportare elevati stress.
Comprendere i Compromessi
Complessità e Velocità del Processo
A differenza della pressatura a secco uniaxiale, che può essere altamente automatizzata per una produzione rapida, la CIP è tipicamente un processo più lento, orientato al lotto. Richiede il passaggio aggiuntivo di sigillare sotto vuoto la polvere o il grezzo in un involucro flessibile per prevenire la contaminazione del fluido.
Requisiti di Lavorazione Secondaria
In molti flussi di lavoro, la CIP è un trattamento secondario. La polvere viene spesso prima sagomata in una "preforma" utilizzando una pressa idraulica da laboratorio prima di essere sottoposta a pressione isostatica. Sebbene questo aggiunga un passaggio al ciclo di produzione, i guadagni in densità e affidabilità sono solitamente considerati non negoziabili per i materiali ad alte prestazioni.
Come Applicare Questo al Tuo Progetto
Fare la Scelta Giusta per il Tuo Obiettivo
Per ottenere i migliori risultati con la fabbricazione di ceramiche BNSLTMZ, considera le tue metriche di prestazione primarie:
- Se il tuo focus principale è la Precisione Dimensionale: Utilizza la CIP a 180-200 MPa per garantire un ritiro uniforme e prevenire deformazioni durante la finestra di sinterizzazione a 1030°C-1080°C.
- Se il tuo focus principale è la Resistenza Meccanica: Impiega la CIP ad alta pressione (fino a 300 MPa) per eliminare i vuoti da ponte e massimizzare il legame tra particelle prima della cottura.
- Se il tuo focus principale è la Produttività: Usa la pressatura assiale con matrice per la sagomatura iniziale, ma segui con un "lavaggio" CIP per correggere i gradienti di densità prima di passare al forno.
In definitiva, la Pressa Isostatica a Freddo è la salvaguardia essenziale che trasforma un fragile compattato in polvere in un grezzo ceramico affidabile e ad alte prestazioni, pronto per i rigori della sinterizzazione.
Tabella Riassuntiva:
| Caratteristica | Vantaggio | Impatto sulla Fabbricazione BNSLTMZ |
|---|---|---|
| Pressione Isotropica | Elimina i gradienti di densità interni | Previene deformazioni e distorsioni durante la sinterizzazione |
| Alta Compattazione | Collassa vuoti da ponte e porì | Aumenta la resistenza meccanica e la densità teorica |
| Utensileria Flessibile | Supera l'attrito delle pareti dello stampo | Garantisce integrità strutturale uniforme nelle forme complesse |
| Intervallo di Pressione | Applicazione da 180 a 300 MPa | Ottimizza il legame tra particelle per grezzi robusti |
Eleva la Tua Fabbricazione Ceramica con Soluzioni ad Alta Precisione
Ottenere il grezzo perfetto è il fondamento della scienza dei materiali ad alte prestazioni. Presso [Nome Azienda], forniamo soluzioni complete per la preparazione di campioni da laboratorio, specificamente progettate per la lavorazione e compattazione avanzata delle polveri.
Sia che tu stia fabbricando ceramiche BNSLTMZ o sviluppando nuovi materiali compositi, la nostra ampia linea di attrezzature garantisce affidabilità e precisione:
- Compattazione Avanzata: Presse Isostatiche a Freddo/Caldo (CIP/WIP), presse da laboratorio standard e presse a caldo sotto vuoto.
- Lavorazione dei Materiali: Frantoi a mascelle/rotori, macinatori criogenici e mulini ad alta energia (planetari a sfere, a getto e a disco).
- Raffinazione e Miscelazione: Setacciatori (vibranti/a getto d'aria), miscelatori di polveri e miscelatori specializzati antischiuma.
Pronto a eliminare le micro-fessure e massimizzare il successo della tua sinterizzazione? Contatta i nostri esperti oggi stesso per trovare l'attrezzatura ideale per il tuo laboratorio e sperimentare la differenza nell'omogeneità strutturale.
Riferimenti
- Jiaqi Li, Genshui Wang. Enhanced energy-storage in lead-free multilayer capacitors via entropy-assisted polymorphic domain engineering. DOI: 10.1038/s41467-025-63584-y
Prodotti citati
- Pressa per compresse a singolo stampo da 6 tonnellate Attrezzatura per compattazione di polveri e granuli in laboratorio Macchina per la formatura di compresse
- Pressa per compresse manuali con manometro a doppia scala per preparazione campioni di laboratorio farmaceutico, alimentare e chimico
- Pressa per Compresse Monopunzone da 5 Tonnellate per Laboratorio e Piccole Produzioni
- Pressa Rotativa per Compresse di Tipo Ordinario per le Industrie Farmaceutiche, Chimiche, Alimentari ed Elettroniche
Domande frequenti
- Qual è la funzione di una pressa da laboratorio nella valutazione delle leghe Cr-Ti? Quantificare lo stress e la resistenza alla frattura
- Qual è la funzione di una pressa da laboratorio nella valutazione delle prestazioni idrofobiche dei riempitivi di vermiculite modificati?
- Qual è la funzione principale di una pressa da laboratorio nella formatura dei greggi degli elementi filtranti ceramici? Massimizzare la densità.
- Qual è la funzione di una pressa da laboratorio nella preparazione di barre di alimentazione ceramiche? Controllo della densità e precisione
- Perché la sigillatura sottovuoto e l'imballaggio flessibile sono necessari per le polveri di Titanato di Alluminio durante la CIP? Garantire la Massima Densità

Squadra tecnologica · PowderPreparation
Last updated on Jun 03, 2026
Prodotti correlati

Pressa per compresse a singolo stampo da 6 tonnellate Attrezzatura per compattazione di polveri e granuli in laboratorio Macchina per la formatura di compresse

Pressa per compresse manuali con manometro a doppia scala per preparazione campioni di laboratorio farmaceutico, alimentare e chimico
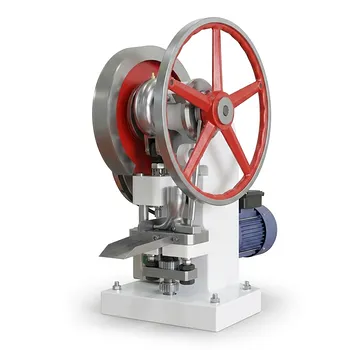
Pressa per Compresse Monopunzone da 5 Tonnellate per Laboratorio e Piccole Produzioni