Che ruolo svolge una pressa idraulica da laboratorio nella preparazione del corpo verde di alluminato di zinco? Garantisce pellet ceramici ad alta densità.
Aggiornato 4 mesi fa
La pressa idraulica da laboratorio è lo strumento fondamentale utilizzato per trasformare la polvere sfusa di alluminato di zinco (ZnAl2O4) in un "corpo verde": una preforma compatta e solida con una forma definita e integrità strutturale. Applicando una pressione uniaxiale precisa, la pressa forza le singole particelle di polvere a riorganizzarsi, deformarsi e legarsi meccanicamente, espellendo efficacemente l'aria intrappolata e massimizzando il contatto tra particelle.
Il ruolo principale della pressa idraulica è stabilire la densità iniziale e la base geometrica della ceramica. Questa compattazione ad alta pressione è essenziale perché la qualità del corpo verde determina direttamente il successo del successivo processo di sinterizzazione, influenzando densità, resistenza e precisione dimensionale del materiale finale.
La meccanica della formazione del corpo verde
Riarrangiamento delle particelle ed espulsione dell'aria
Durante il processo di pressatura, la pressa idraulica applica una forza assiale costante alla polvere di alluminato di zinco contenuta all'interno di uno stampo di precisione. Questa forza permette alle particelle di superare l'attrito interno, facendole scivolare in una configurazione più compatta che riempie i vuoti macroscopici ed espelle l'aria interna.
Ridurre questi vuoti è fondamentale per creare una struttura densa. Senza questa compattazione iniziale, la ceramica rimarrebbe troppo porosa, causando un ritiro eccessivo o guasti strutturali durante i trattamenti ad alta temperatura.
Legame meccanico e attivazione del legante
L'alta pressione, che spesso varia da 30 MPa a 300 MPa a seconda dell'applicazione specifica, forza i bordi delle particelle a legarsi tra loro. In molte formulazioni di alluminato di zinco, vengono aggiunti leganti organici per facilitare questo processo.
La pressa idraulica garantisce che questi leganti siano compressi uniformemente tra le particelle. Questo crea un "ponte" che fornisce al corpo verde una resistenza meccanica sufficiente per essere manipolato o lavorato prima della cottura in forno.
Raggiungere la precisione geometrica
Le presse da laboratorio utilizzano stampi speciali in acciaio inossidabile per produrre forme specifiche, come pellet di 10 mm di diametro, cilindri o barre. La pressa garantisce che la massa della polvere sia distribuita in un volume preciso, ottenendo una forma geometrica prevedibile e ripetibile.
Impatto sulla sinterizzazione e sulle proprietà finali
Miglioramento della diffusione atomica
Un corpo verde di alta qualità prodotto da una pressa idraulica offre condizioni superiori per la diffusione atomica. Poiché le particelle sono impaccate così fitte, l'energia richiesta per la loro fusione durante la sinterizzazione è inferiore.
Questa vicinanza è ciò che permette alla ceramica di raggiungere elevate densità relative, spesso superiori all'85% del suo massimo teorico. Un campione ben pressato garantisce una microstruttura finale più uniforme, fondamentale per le prestazioni funzionali dell'alluminato di zinco.
Controllo del ritiro volumetrico
Una delle sfide più significative nell'ingegneria ceramica è il ritiro volumetrico durante la cottura. Utilizzando una pressa idraulica per ottenere un'elevata densità verde iniziale, la quantità di contrazione che avviene nel forno si riduce significativamente.
Minimizzare questo ritiro aiuta a prevenire la formazione di cricche interne e garantisce che il componente finito rimanga entro le sue tolleranze dimensionali richieste. Questa prevedibilità è cruciale sia per la coerenza della ricerca sia per la produzione industriale.
Comprendere i compromessi e le insidie
Gradienti di pressione e disomogeneità
Sebbene l'alta pressione sia vantaggiosa, un'applicazione non uniforme può portare a gradienti di densità all'interno del corpo verde. Se una parte del pellet è più compatta di un'altra, si ritira a una velocità diversa durante la sinterizzazione, causando la deformazione o la "deformazione" del campione finale.
Il rischio di sovrappressione (cappucciatura)
C'è un limite a quanta pressione può sopportare una polvere. Se la pressione è troppo alta o viene rilasciata troppo velocemente, l'energia elastica immagazzinata può causare la delaminazione o la "cappucciatura" del corpo verde, dove gli strati superiori del pellet si separano dalla base.
Attrito dello stampo e lubrificazione
L'attrito tra la polvere di alluminato di zinco e le pareti dello stampo di precisione può ostacolare una compattazione uniforme. I consulenti tecnici consigliano spesso di utilizzare piccole quantità di lubrificanti per pareti di stampo per garantire che la pressione sia trasmessa efficacemente su tutta la profondità del letto di polvere.
Ottimizzare la preparazione dell'alluminato di zinco
Come applicare questo al tuo progetto
Per ottenere i migliori risultati con la tua pressa idraulica da laboratorio, devi allineare le impostazioni di pressione ai tuoi obiettivi specifici sul materiale.
- Se il tuo obiettivo principale è massimizzare la densità finale: Usa pressioni di compattazione più elevate (es. 200–300 MPa) per eliminare il maggior numero possibile di vuoti prima della sinterizzazione.
- Se il tuo obiettivo principale è prevenire cricche strutturali: Usa un rilascio di pressione più lento (tempo di permanenza) e assicurati che la tua polvere contenga un legante organico ben distribuito per migliorare la resistenza verde.
- Se il tuo obiettivo principale è la precisione dimensionale: Mantieni un rapporto massa-volume rigoroso e coerente e usa stampi rettificati di precisione per minimizzare le deviazioni geometriche.
La pressatura idraulica correttamente calibrata è il passaggio fondamentale che garantisce che le tue ceramiche di alluminato di zinco passino da una polvere fragile a un materiale tecnico ad alte prestazioni.
Tabella riassuntiva:
| Fase | Azione/Meccanismo | Vantaggio chiave |
|---|---|---|
| Compattazione | Alta pressione (30-300 MPa) | Espelle l'aria e massimizza la densità delle particelle |
| Formazione | Stampi in acciaio di precisione | Ottiene forme geometriche ripetibili (pellet/barre) |
| Stabilizzazione | Legame meccanico | Fornisce resistenza verde per una manipolazione/lavorazione sicura |
| Preparazione alla sinterizzazione | Diffusione atomica migliorata | Riduce il ritiro volumetrico e previene le cricche |
Ottimizza la preparazione dei materiali con KinTek
Ottenere corpi verde di alluminato di zinco ad alta densità richiede precisione e affidabilità. KinTek fornisce soluzioni complete di preparazione di campioni da laboratorio per la scienza dei materiali, specializzandosi in apparecchiature avanzate per la lavorazione e la compattazione delle polveri.
Le nostre ampie linee di prodotti includono:
- Compattazione: Una gamma completa di presse idrauliche, tra cui presse isostatiche a freddo/caldo (CIP/WIP), presse standard da laboratorio, presse per pellet XRF e presse a caldo sotto vuoto.
- Lavorazione delle polveri: Frantoi (a mascelle/ a rulli), macinanti criogenici ad azoto liquido e vari tipi di mulini (planetari a sfere, a getto, a rotore).
- Analisi e miscelazione: Vibratori per setacci, miscelatori di polveri e miscelatori antischiuma per garantire l'omogeneità del materiale.
Che tu miri a una densità finale massima o a una precisione dimensionale rigorosa, i nostri esperti tecnici sono pronti ad aiutarti a selezionare l'apparecchiatura giusta per aumentare l'efficienza del tuo laboratorio.
Contatta KinTek oggi per una soluzione professionale
Riferimenti
- Yan YANG, Zhifu LIU. Low Temperature Sintering of ZnAl2O4 Ceramics with CuO-TiO2-Nb2O5 Composite Oxide Sintering Aid. DOI: 10.15541/jim20240517
Prodotti citati
- Pressa per compresse a singolo stampo da 6 tonnellate Attrezzatura per compattazione di polveri e granuli in laboratorio Macchina per la formatura di compresse
- Pressa per Compresse Monopunzone da 5 Tonnellate per Laboratorio e Piccole Produzioni
- Pressa per compresse manuali con manometro a doppia scala per preparazione campioni di laboratorio farmaceutico, alimentare e chimico
- Pressa per compresse a punzone singolo a frequenza variabile da 6 tonnellate
- Emulsificatore da laboratorio ad alto taglio per miscelazione e omogeneizzazione
Domande frequenti
- Qual è la funzione di una pressa da laboratorio nella valutazione delle leghe Cr-Ti? Quantificare lo stress e la resistenza alla frattura
- Qual è la funzione di una pressa da laboratorio nella valutazione delle prestazioni idrofobiche dei riempitivi di vermiculite modificati?
- Qual è la funzione principale di una pressa da laboratorio nella formatura dei greggi degli elementi filtranti ceramici? Massimizzare la densità.
- Qual è la funzione di una pressa da laboratorio nella preparazione di barre di alimentazione ceramiche? Controllo della densità e precisione
- Perché la sigillatura sottovuoto e l'imballaggio flessibile sono necessari per le polveri di Titanato di Alluminio durante la CIP? Garantire la Massima Densità

Squadra tecnologica · PowderPreparation
Last updated on Jun 03, 2026
Prodotti correlati

Pressa per compresse a singolo stampo da 6 tonnellate Attrezzatura per compattazione di polveri e granuli in laboratorio Macchina per la formatura di compresse

Pressa per Compresse Monopunzone da 5 Tonnellate per Laboratorio e Piccole Produzioni

Pressa per compresse manuali con manometro a doppia scala per preparazione campioni di laboratorio farmaceutico, alimentare e chimico

Pressa per compresse a punzone singolo a frequenza variabile da 6 tonnellate
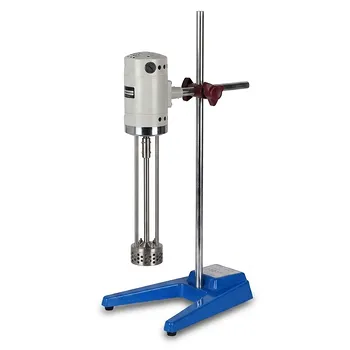
Emulsificatore da laboratorio ad alto taglio per miscelazione e omogeneizzazione
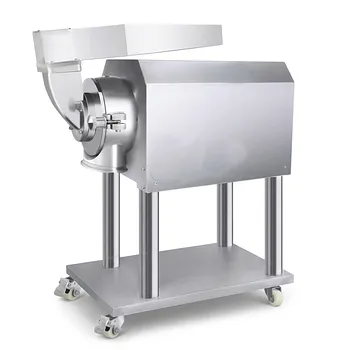
Frantoio da Laboratorio ad Alta Velocità per la Preparazione di Campioni di Materiali Secchi
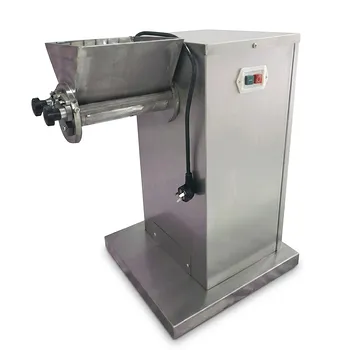
Granulatore Oscillante da Laboratorio di Piccole Dimensioni per la Granulazione a Umido e a Secco
Polverizzatore da laboratorio oscillante ad alta velocità per la macinazione di polveri fini e la preparazione di campioni
Frantoi a mascelle orizzontali per la frantumazione di materiali di media durezza - Attrezzatura per la preparazione di campioni di laboratorio