Il Setaccio che Costruisce Case: Perché un Vibratore a Setaccio Separa i Buoni Mattoni dai Detriti
Oct 08, 2026
L'Architettura Silenziosa della Terra
Raramente pensiamo alla terra sotto i nostri piedi come a un materiale da costruzione. È semplicemente... lì. Ma nelle mani di uno scienziato dei materiali, un pezzo di argilla lateritica rossa diventa una microstruttura complessa. È uno scheletro di grani, circondato da pori, in attesa di essere riempiti o collegati.
Quando aggiungiamo polvere di vetro di scarto a questa argilla per realizzare mattoni ecologici, stiamo cercando di cambiare lo scheletro. Ma ecco la verità nuda e cruda: se le dimensioni delle particelle non sono corrette, non stai rinforzando la struttura. Stai semplicemente mescolando componenti geologici che si trasformeranno in polvere sotto pressione.
La distribuzione granulometrica delle tue materie prime non è solo un dato su un grafico di controllo qualità. È il progetto della resistenza finale del mattone. E il custode di questo progetto è un vibratore a setaccio.
Il Problema dello Spazio Vuoto
Perché i Mattoni Falliscono Prima di Essere Cotti
Il fallimento di un mattone inizia nei "vuoti interstiziali": i piccoli spazi tra i grandi grani di argilla. Immagina di riempire un barattolo con pietre. Il barattolo sembra pieno, ma in realtà la maggior parte è aria vuota tra le pietre.
L'argilla senza riempitivi a grana fine è uguale. Per rendere un mattone denso e resistente, hai bisogno di "sabbia" per riempire gli spazi tra le "pietre", e poi "farina" per riempire gli spazi tra la "sabbia". Se le particelle del tuo additivo sono troppo grandi, si posizionano inutilmente tra i grani di argilla, creando punti di concentrazione di stress invece di alleviarli.
L'Acqua si Muove negli Spazi
L'impermeabilizzazione non riguarda un rivestimento chimico; riguarda la fisica. Se c'è una rete collegata di piccoli tubi capillari nel tuo mattone, l'acqua si diffonderà attraverso di esso per un processo chiamato azione capillare. L'unico modo per fermare questo processo è usare un vibratore per classificare il materiale riempitivo — tipicamente polvere di vetro — fino a una finezza specifica. Stai creando particelle così piccole che tinteggiano fisicamente questi microscopici tubi, tagliando il percorso di migrazione dell'acqua prima che possa anche iniziare.
Lo Standard 100-Mesh: Una Soglia Intransigente
L'Arte del Micro-Riempitivo
L'obiettivo nella produzione di mattoni sostenibili è spesso raggiungere il range da 100 a 200 mesh (circa da 150 a 75 micron). Perché questa fascia specifica?
Una particella che è grossolana — diciamo, 50 mesh — agisce come un masso nella matrice di argilla. Non si scioglierà o fonderà efficacemente durante la cottura. Ma una particella classificata a 200 mesh ha un alto rapporto superficie-volume. Diventa chimicamente reattiva. Per il vetro di scarto, questo significa che smette di essere spazzatura inerte e diventa un agente di flusso a bassa temperatura.
Il vibratore a setaccio non solo ordina queste particelle; libera il loro potenziale chimico. Intrappolando i grani sovradimensionati su un setaccio da 100 mesh, ti assicuri che solo le particelle capaci di attivarsi durante la cottura finiscano nel mix. Questa è la differenza tra un legante e un riempitivo.
L'Illusione del "Abbastanza Buono"
C'è una trappola psicologica nella miscelazione: quando vedi molta polvere, assumi che copra tutto. Ma la distribuzione è una funzione dell'analisi granulometrica.
Hai bisogno di un Coefficiente di Uniformità (Cu) che ti dica che il terreno è ben graduato, non uniforme (il che è mal confezionato). Un vibratore dotato di più setacci di prova standard ti permette di calcolare il Coefficiente di Curvatura (Cc). Non stai solo agitando la terra attraverso una maglia; stai leggendo l'impronta digitale strutturale della tua materia prima. Senza questo, il rapporto di miscelazione è un'ipotesi, e ogni mattone diventa un piccolo monumento all'imprevedibilità.
Il Delicato Ballo del Vibratore a Setaccio
Il Mescolamento Tridimensionale
Un vibratore a setaccio non setaccia solo su e giù. Utilizza vibrazioni elettromagnetiche o a massa eccentrica rotante per muovere le particelle in tre dimensioni attraverso la maglia. Questa è una deflessione orizzontale combinata con un'ampiezza verticale.
Questo è importante perché non vuoi che le particelle rimbalzino semplicemente in verticale e atterrino sullo stesso foro della maglia. Hai bisogno che orbitino, che girino, che presentino continuamente il loro asse più piccolo all'apertura. Questo movimento meccanico trasforma una pila caotica di materiale in una colonna stratificata: grossolano in alto, fine in basso. È un esecutore statistico gentile ma spietato; se una particella è sovradimensionata anche solo di un micron, il movimento 3D garantisce che non troverà mai un foro abbastanza grande da passare attraverso una maglia certificata.
La Battaglia Contro l'Intasamento
C'è una fragilità in questa precisione. Quando setacci argilla leggermente umida o vetro di scarto unte, la maglia affronta l'"intasamento" (blinding): le particelle si incastrano nelle aperture, accumulando uno strato che riduce efficacemente la dimensione della maglia a zero.
La tua produttività crolla. Un setaccio intasato è un mentitore; ti dice che tutto il materiale accettabile è passato, mentre in realtà le parti fini sono intrappolate sopra la barriera falsa. Nella produzione industriale di eco-mattoni, questo non è solo fastidio; è un costo diretto. Ogni minuto che il vibratore è ostruito, il forno soffre la fame di materiale perfettamente graduato. Ecco perché i vibratori da laboratorio moderni integrano spesso sistemi a ultrasuoni per de-intasare o usano maglie fessurate anti-statiche per materiali problematici.
Tradurre il Setacciaggio in Integrità Strutturale
Visualizzare la Struttura dei Por
Guardiamo il prodotto finito al microscopio.
Un mattone fatto con vetro mal setacciato (distribuzione ampia) ha una geografia interna caotica: enormi vuoti cavernosi, fusione incompleta del vetro e bordi affilati e non reattivi. Al contrario, un mattone fatto con materiale passato attraverso un vibratore a setaccio da 200 mesh appare omogeneo. Il vetro si è fuso in una fase vetrifica liscia che ricopre le spine di argilla.
Questa fase vetrifica è la chiave dell'impermeabilizzazione. Non si tratta solo di riempire un buco; è verniciare i capillari interni dall'interno. Crei un mattone che resiste all'ingresso di umidità non perché hai rivestito l'esterno, ma perché hai usato una classificazione meccanica aggressiva per sigillare il cuore del materiale.
La Tabella delle Strategie
Per ingegnerizzare proprietà specifiche, devi abbinare il tuo protocollo di setacciatura al tuo obiettivo. La macchina è il nodo decisionale.
| Il Tuo Obiettivo Principale | La Strategia di Setacciatura | Il Motivo Ingegneristico |
|---|---|---|
| Massima Resistenza a Compressione | Setacciatura aggressiva al limite di 200 mesh per tutti gli additivi | Garantisce zero grandi vuoti inter-particellari; forza il mattone in uno stato di massima densità di imballaggio. |
| Isolamento Termico (Porosità) | Frazionamento accurato e ritenzione di organici sovradimensionati (segatura/gusci) | Crea una rete di pori controllata e discontinua; la precisione del setaccio assicura che nessun singolo grande vuoto comprometta la barriera isolante. |
| Impermeabilizzazione Efficace in Termini di Costi | Passaggio minimo di 100 mesh per il flusso di vetro di scarto | Bilancia i costi energetici di macinazione con la creazione di sufficiente fusione vetrifica per sigillare i bordi capillari. |
L'Ecosistema Completo di Preparazione del Campione
Dalla Roccia alla Reazione
Isolare quella frazione perfetta di polvere di vetro non inizia con il vibratore. Inizia con la forza bruta. Hai bisogno di un frantoiatore a mascelle per rompere le bottiglie di vetro post-consumo in ghiaia. Poi, un mulino a sfere planetario o un mulino a getto per polverizzare quella ghiaia in una polvere grezza.
Solo allora il vibratore prende il sopravvento come strumento di precisione. Valida il lavoro dei frantoiatori e dei mulini. Se salti il passo di setacciatura, sei cieco alla formazione di uno strato protettivo sovradimensionato all'interno del tuo mulino. Questo è pensiero sistemico. Il mulino produce la superficie; il vibratore conferma la distribuzione.
Applicare Pressione Isostatica
Una volta che hai la tua polvere perfettamente graduata miscelata in un miscelatore di polveri e forse schiumata usando un miscelatore centrifugo planetario, passi alla formatura. Il mix di eco-mattoni è spesso pressato. Una pressa da laboratorio standard potrebbe bastare per forme semplici, ma per mattoni ingegneristici complessi con perfetta uniformità di densità, una Pressa Isostatica a Freddo (CIP) applica pressione uniformemente da tutte le direzioni tramite un mezzo liquido. L'effetto combinato di una classificazione perfetta (dal tuo vibratore) e una pressione perfettamente uniforme (dalla CIP) elimina il ritiro anisotropo durante la cottura. Il mattone esce dal forno dritto e vero.
La Psicologia della Precisione
Accogliere il Collo di Bottiglia
Gli ingegneri spesso temono il vibratore perché sembra un collo di bottiglia. La macinazione richiede secondi; il setacciamento richiede minuti. È natura umana voler accelerare il processo, aprire la maglia, agitare con più ampiezza, far passare il materiale più velocemente.
Ma il collo di bottiglia è il punto di controllo. È il controllo centrale contro l'entropia. Nella produzione di materiali per abitazioni sostenibili, accettare questa pausa deliberata è un segno di rigore. È il momento in cui garantisci che il prodotto finale non sembri solo un mattone, ma agisca come un mattone, resistendo per decenni contro pioggia e peso. Non stai solo producendo; stai curando una distribuzione granulometrica.
La Difesa Invisibile
Quando una famiglia vive in una casa fatta di questi mattoni, non vedono mai la polvere di vetro da 200 mesh. Non sentono mai le pareti interne dense e non capillari. Sanno solo che l'interno è asciutto quando piove.
Quella secchezza, quella tranquillità strutturale, è un dono del vibratore a setaccio. È la traduzione finale, quasi romantica, di una specifica granulare nella dignità di un muro solido e in piedi.
Per raggiungere questo livello di integrità dei materiali — colmando il divario tra vetro di scarto e alloggiamenti impermeabili — è necessario un sistema integrato dove frantumazione, macinazione, setacciatura e pressatura lavorino in perfetta armonia. La qualità del mattone finale è già determinata nei primi minuti di preparazione del campione. Contatta i Nostri Esperti
Link rapidi
Prodotti suggeriti
Vibratore per setacci vibrante a movimento 3D elettromagnetico Analizzatore granulometrico per polveri per setacciatura a secco e a umido Setaccio Vibrante da Laboratorio in Acciaio Inossidabile Setaccio Vibrante Tridimensionale da Laboratorio a Secco e Umido per Analisi delle Particelle Vibrosetacciatore Tridimensionale a Secco Vibratore a Setacci per Laboratorio per la Setacciatura delle Polveri e l'Analisi GranulometricaUlteriori letture
L'economia nascosta della dimensione delle particelle: perché la variabile più trascurata nella scienza dei materiali controlla tutto L'Architettura Invisibile della Polvere: Come un Setacciatore Vibrante Decide Cosa Diventa il Tuo Pane all'Amaranto La leva della dimensione delle particelle: perché il passaggio più trascurato nella progettazione dei catalizzatori determina tutto il resto Quando le fusioni di vetro falliscono, non è mai colpa del forno: L'economia nascosta della gradazione della sabbia Il Margine di un Quarto di Millimetro: Perché la Precisione dei Setacci Vibranti Determina la Redditività della Pietra Artificiale
PowderPreparation
Last updated on May 14, 2026
Prodotti correlati
Vibratore per setacci vibrante a movimento 3D elettromagnetico Analizzatore granulometrico per polveri per setacciatura a secco e a umido
Setaccio Vibrante da Laboratorio in Acciaio Inossidabile
Setaccio Vibrante Tridimensionale da Laboratorio a Secco e Umido per Analisi delle Particelle
Vibrosetacciatore Tridimensionale a Secco
Vibratore a Setacci per Laboratorio per la Setacciatura delle Polveri e l'Analisi Granulometrica

Setaccio Vibrante Tridimensionale a Secco per Uso Intensivo per la Separazione delle Particelle
Vibratore per setacci da laboratorio per analisi di precisione della granulometria e classificazione delle polveri
Vibratore a Setacci per Laboratorio di Piccole Dimensioni per l'Analisi Precisa della Granulometria
Setaccio Vibrante Tridimensionale ad Alta Frequenza per Analisi Granulometriche a Secco e in Umido
Setaccio Vibrante Rotativo Tridimensionale a Cabina ad Alta Frequenza per Setacciatura a Secco e Classificazione delle Particelle
Vibratore elettromagnetico tridimensionale per microvagliatura
Piccolo frantoio ultrafino vibrante per medicina tradizionale cinese
Macinatore Vibroso Fine per la Macinazione di Polveri Ultra-Fini da Laboratorio
Alimentatore Vibrante Automatico per Polveri per Laboratorio di Precisione nella Lavorazione dei Materiali Alimentatore a Tramoggia Vibrante per la Manipolazione di Materiali Granulari e in Polvere Alimentatore a Vassoio Vibrante di Grado Industriale per
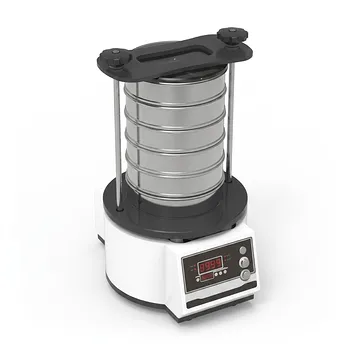
Vibratore Setacciatore a Percussione per Analisi della Granulometria Secca e Umida
Mulino a Disco Vibrante ad Alta Velocità per la Preparazione di Campioni per Analisi Spettrali e la Macinazione Rapida di Polveri
Mulino a Sfere Vibrante ad Alta Energia a Doppio Vaso
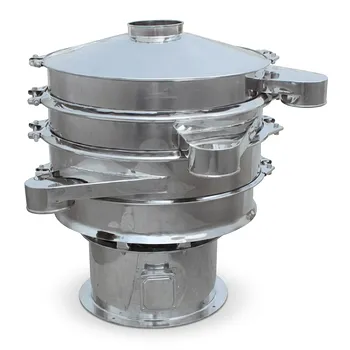
Vaglio vibrante rotativo in acciaio inossidabile - Separatore vibratorio circolare ad alta precisione - Macchina per la classificazione di polveri industriali - Apparecchiatura di vagliatura multistrato
Mole vibratorio ad alta energia a serbatoio singolo per macinazione e miscelazione di laboratorio